


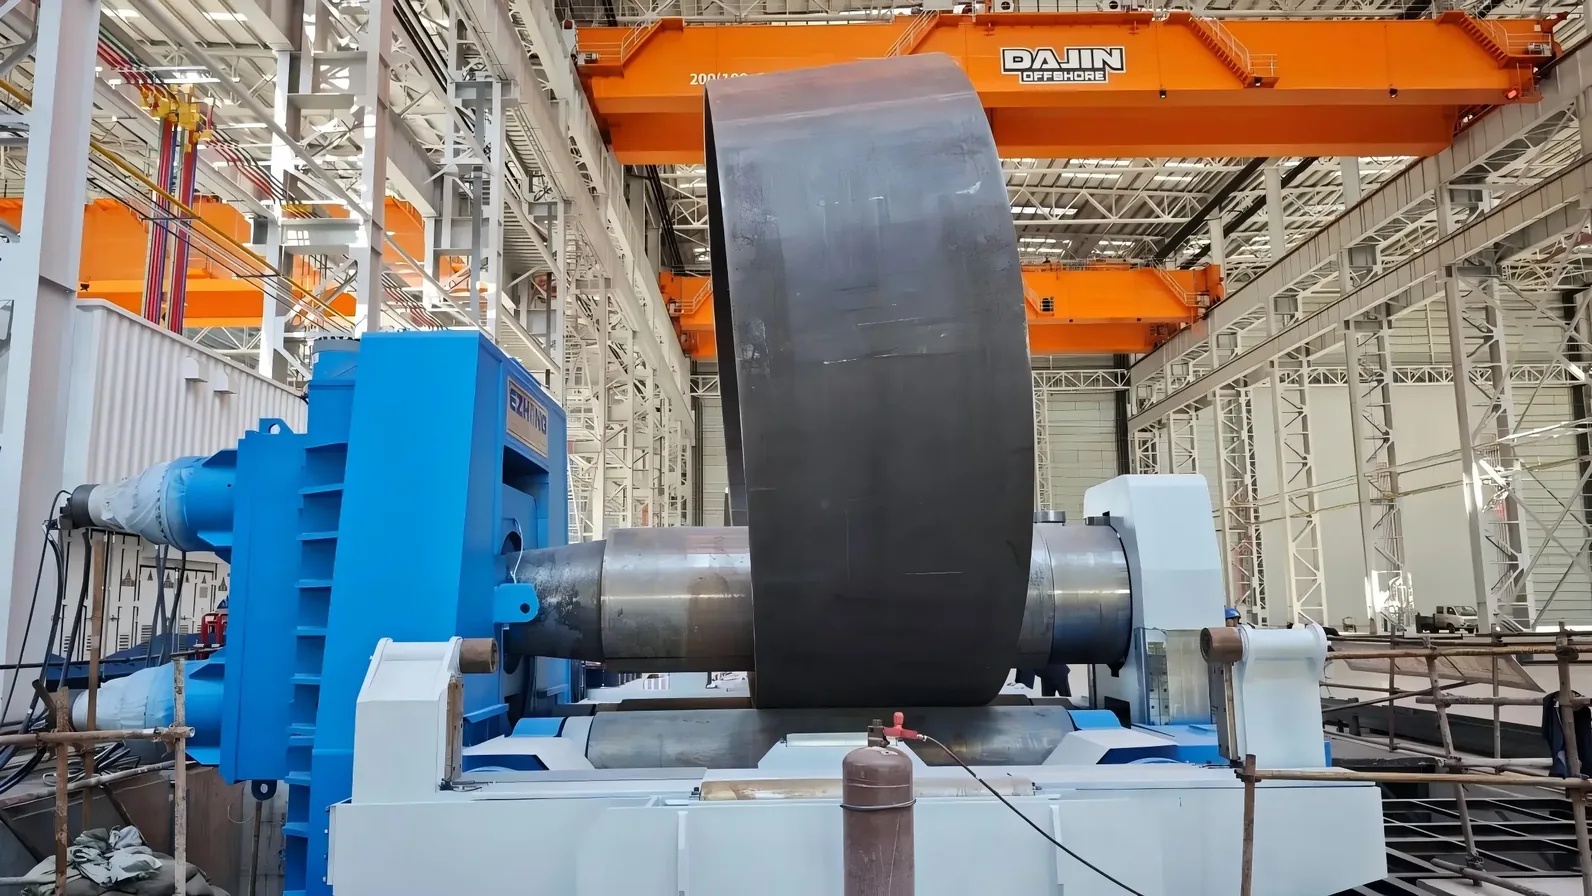
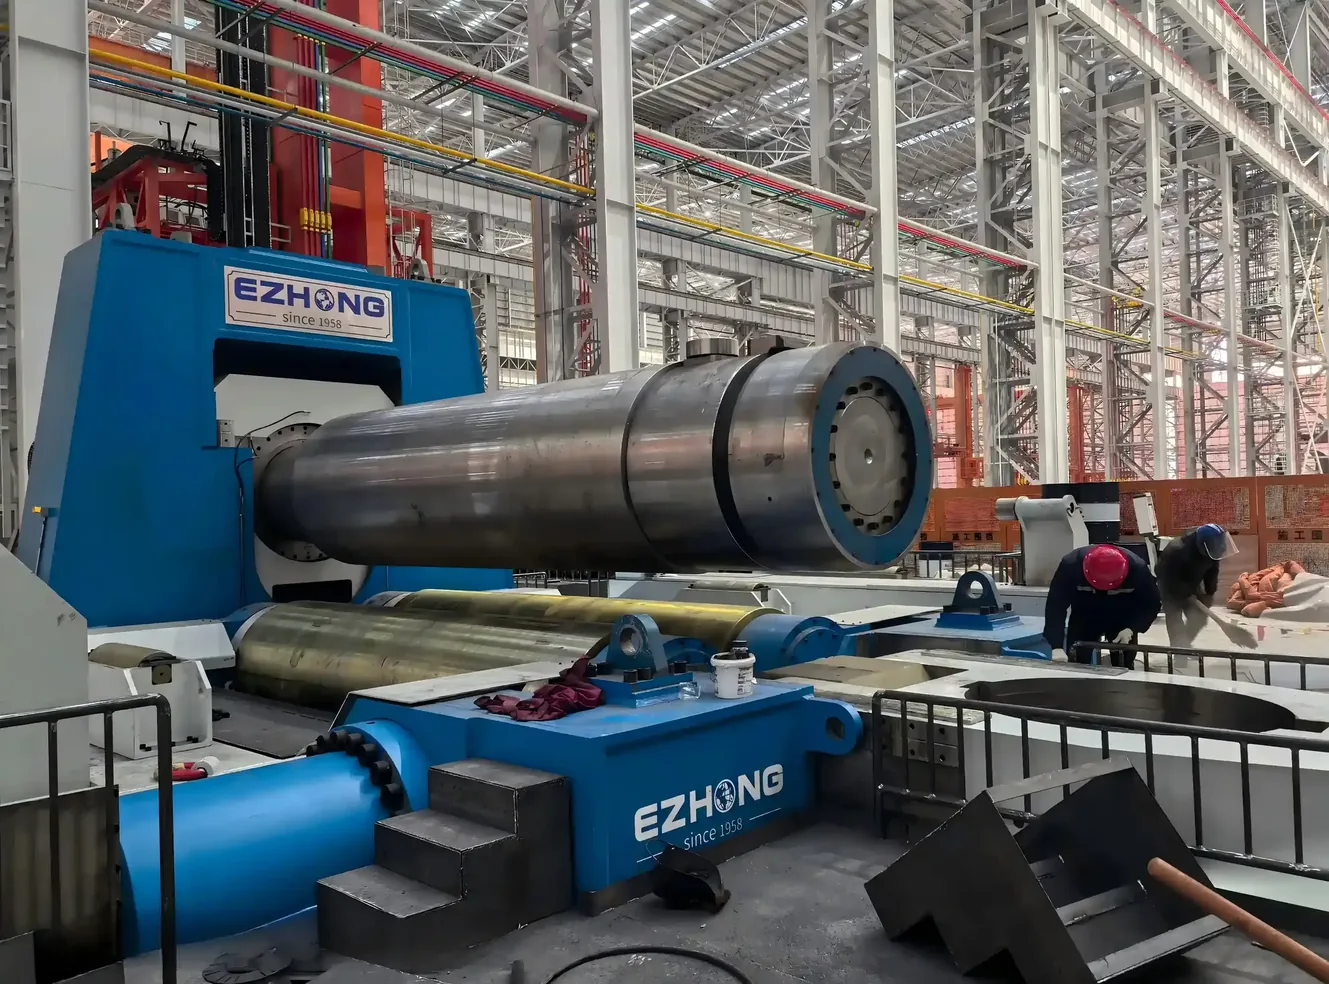
When processing large-diameter cylinders, both lower rollers can synchronously expand outward horizontally, increasing the lower roller support span. Advantages: Expands plate support area to effectively support wide thick steel plates and suppress mid-section sagging; longer force distribution for smoother forming curves and improved full-length arc consistency; achieves both end pre-bending (contracted) and large-diameter continuous rolling (expanded) in one machine.
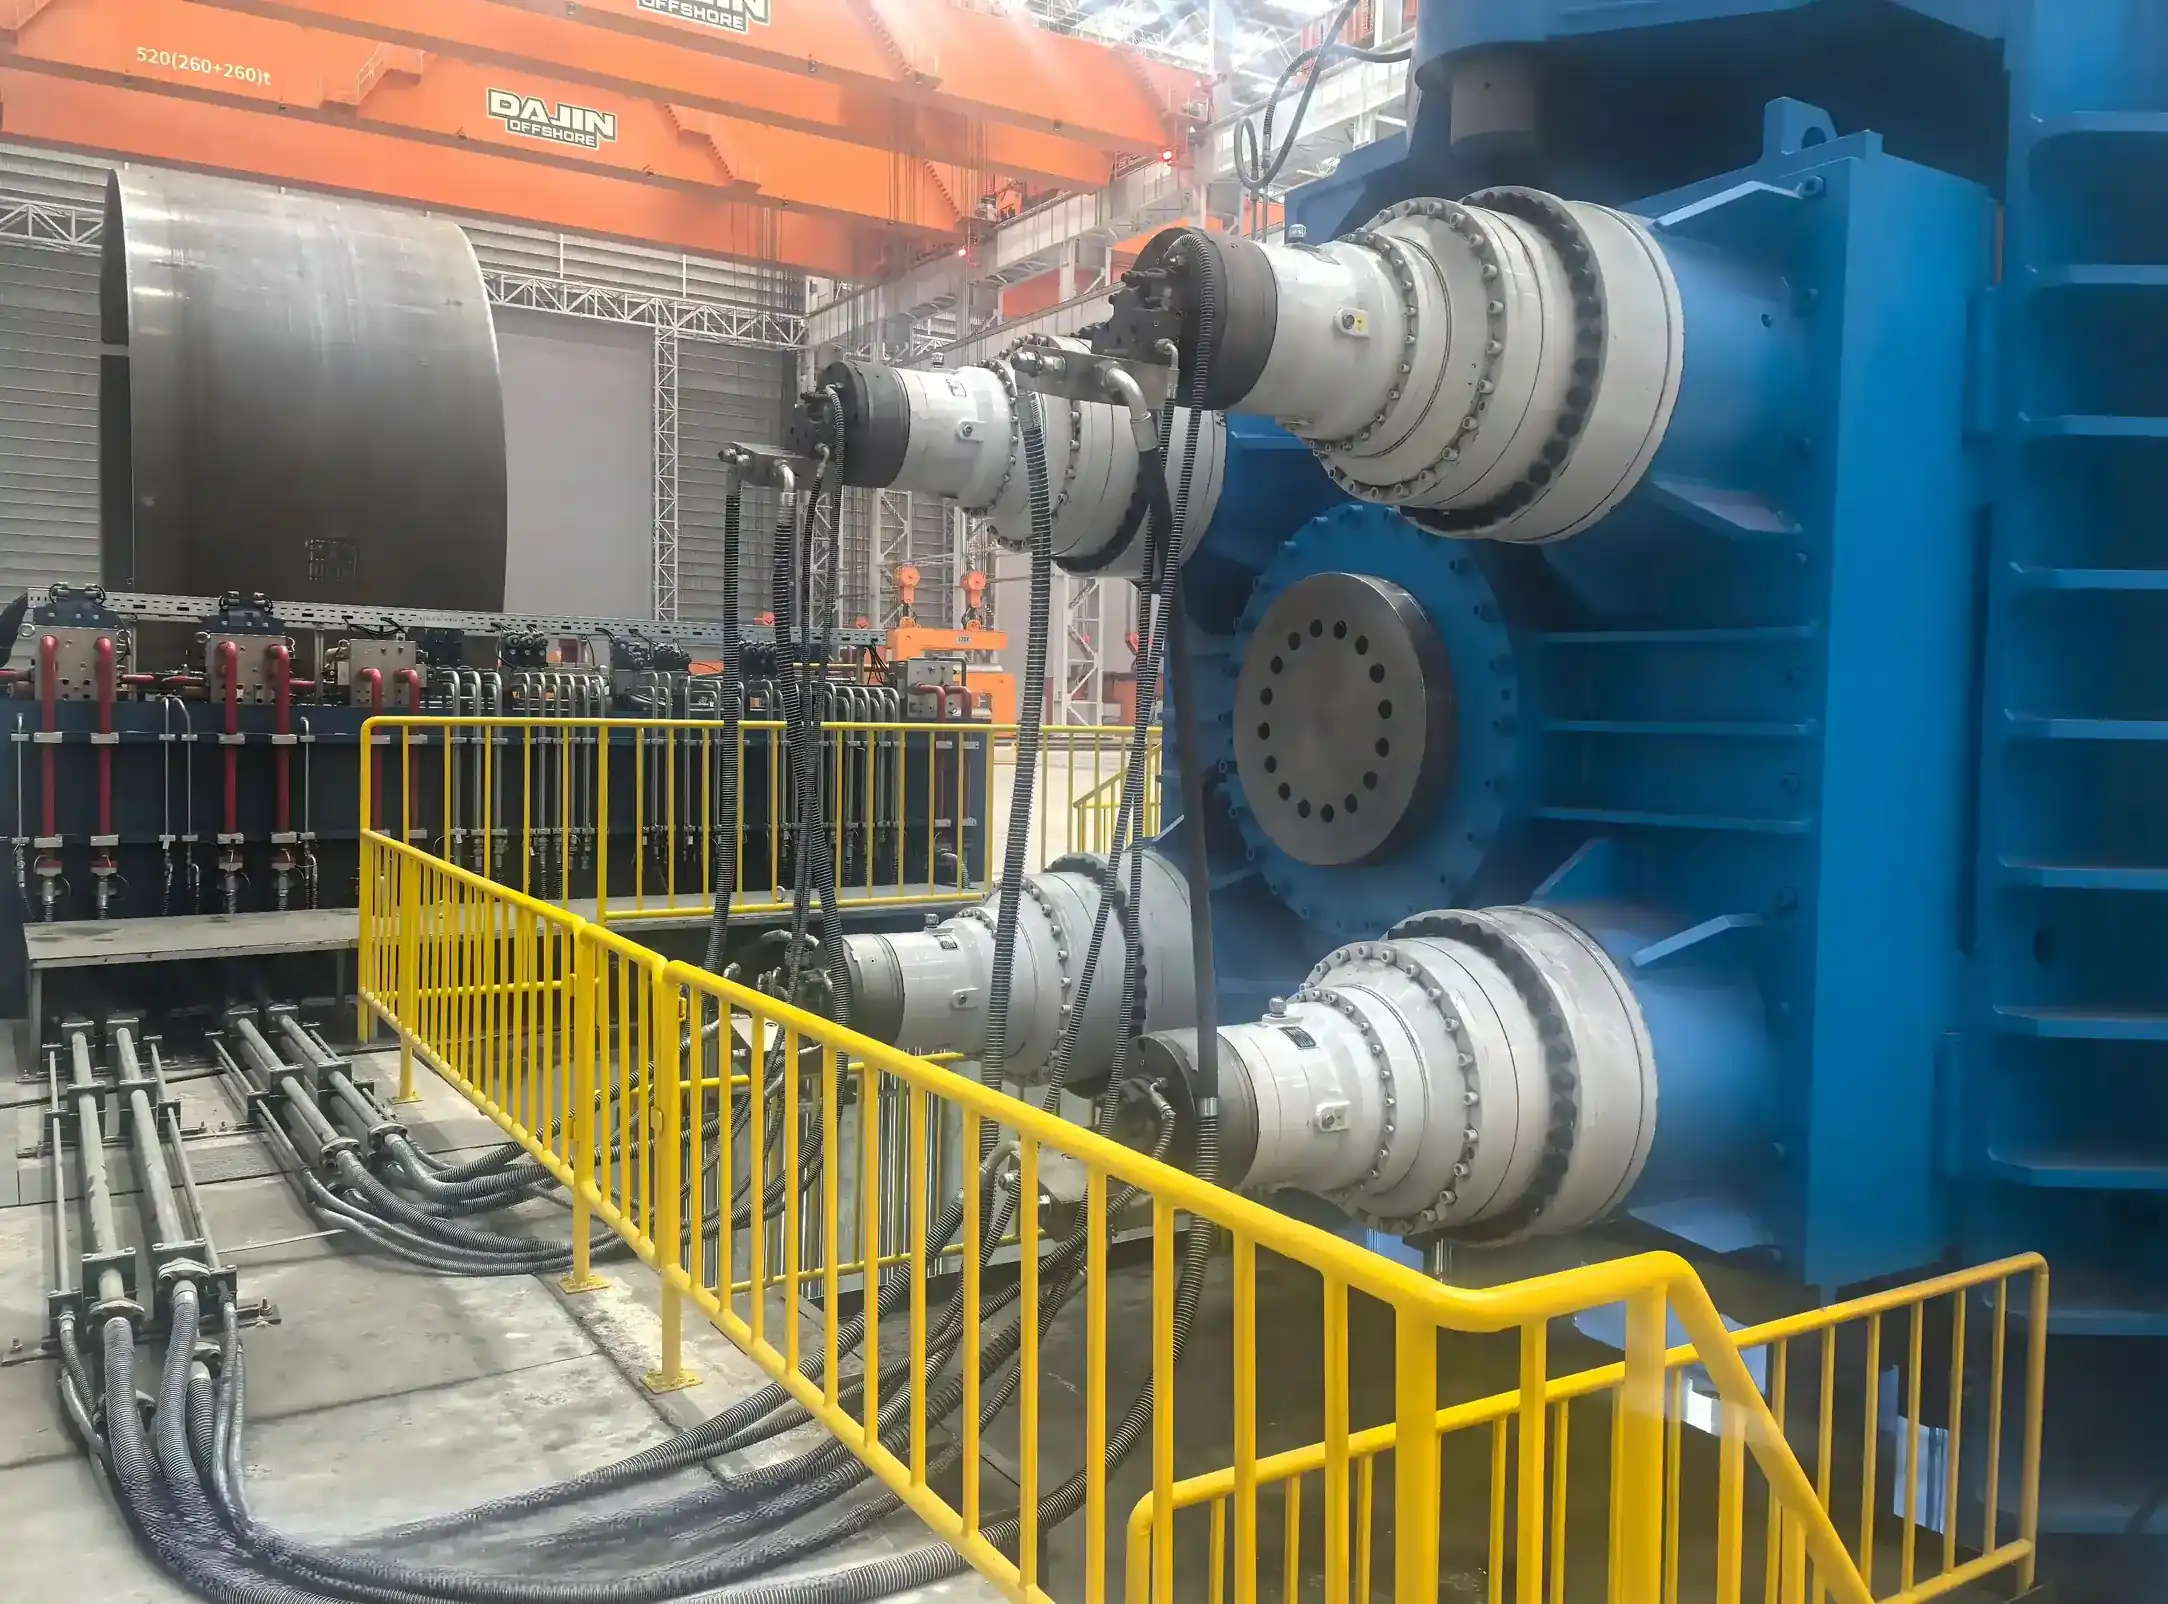
Upper roller with high-torque hydraulic motor + two lower rollers independently equipped + planetary reducers, three-roll synchronized drive. Advantages: Wide thick plates have high self-weight and require large friction force; full-drive structure prevents plate slippage and local stagnation; low-speed high-torque stable output suitable for high-strength steel and wide thick plate multi-pass gradual bending with uniform rolling speed and continuous cylinder circumference forming.
Los rodillos de trabajo utilizan forja integral de acero de aleación de alta calidad, templado y + endurecimiento profundo por inducción; el diámetro del rodillo se amplía para condiciones de placas anchas de gran envergadura con rigidez inherentemente más fuerte. Sistema estándar de rodillos de soporte multípunto / dispositivo CNC de compensación dinámica de deflexión. Los rodillos de soporte multípunto contrarrestan la deflexión del rodillo medio en tiempo real durante el laminado de placas anchas, resolviendo el problema de la industria de 'arco medio de cilindro insuficiente' y garantizando una curvatura uniforme a lo largo del ancho de la placa para cumplir con los estándares de redondez de potencia eólica y vaso de presión.
Basado en estructura de rodillo inferior ajustable horizontalmente, el prensado de ambos extremos se completa con un solo agarre sin necesidad de volteos frecuentes y transporte. Para placas de acero de gran tamaño: controla efectivamente los bordes rectos residuales en los extremos, reduciendo la asignación de corte posterior; elimina múltiples operaciones de levantamiento para placas ultra-largas, reduciendo el riesgo de deformación por levantamiento y mejorando la utilización del material.
La máquina completa adopta una estructura de soldadura en caja de placa de acero gruesa con completo recocido integral de alivio de tensiones; las estructuras de viga principal y columna están optimizadas a través de simulación por elementos finitos con margen de seguridad estructural ampliado. La formación de cilindro de gran diámetro genera fuerzas radiales de reacción continuas y enormes; el marco reforzado puede soportar cargas alternas a largo plazo sin deformación permanente, manteniendo la estabilidad de precisión a largo plazo.
EZHONG Sistema CNC de bucle cerrado desarrollado internamente con base de datos incorporada de rebound para acero al carbono, placa de vaso y acero de alta resistencia (Q345R, P355NL, DH36, etc.). El operador ingresa espesor de placa, ancho, resistencia al rendimiento y diámetro diana del cilindro; el sistema calcula automáticamente descenso de rodillo superior, posición horizontal de rodillo inferior y pases de rodado. Admite proceso de formación gradual en múltiples pasadas para doblado suave de cilindros de gran diámetro; almacenamiento de programas y diagnósticos remotos disponibles con conectividad MES. Equipado con dispositivo automático de centrado de placa para eliminar desviación axial de placa ancha y reducir desalineación de junta de cilindro.
Desafíos en la Formación de Placa Gruesa de Gran Diámetro
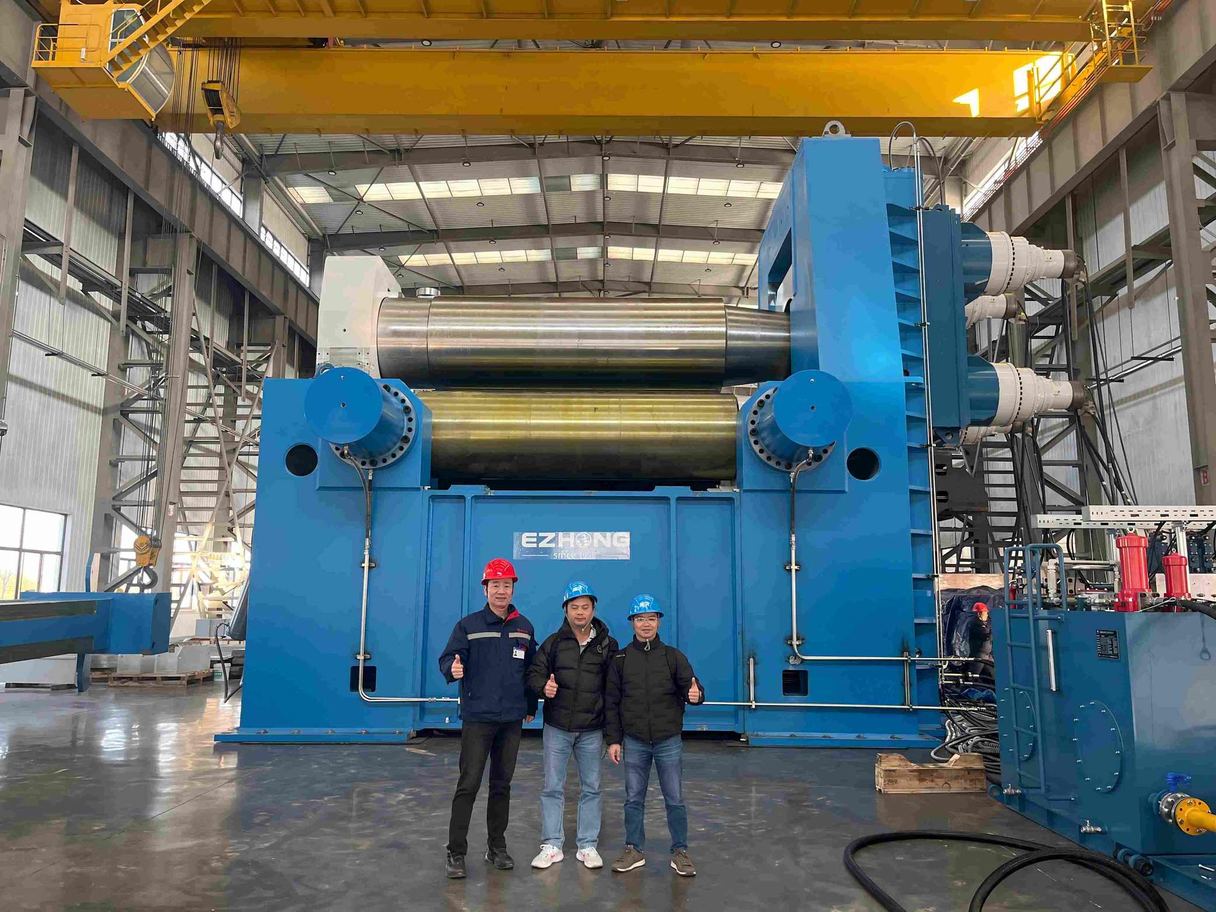
La innovación definitoria de la máquina: cada rodillo inferior puede moverse de forma independiente horizontalmente, generando cualquier pitch deseado. El rodillo superior cuenta con un movimiento vertical controlado por cilindros hidráulicos dedicados.
Métricas de Precisión:Ajuste de Distancia Central: <2s | Precisión de Posicionamiento: ±2mm | Sincronización: ±0.2mm a lo ancho de la placa
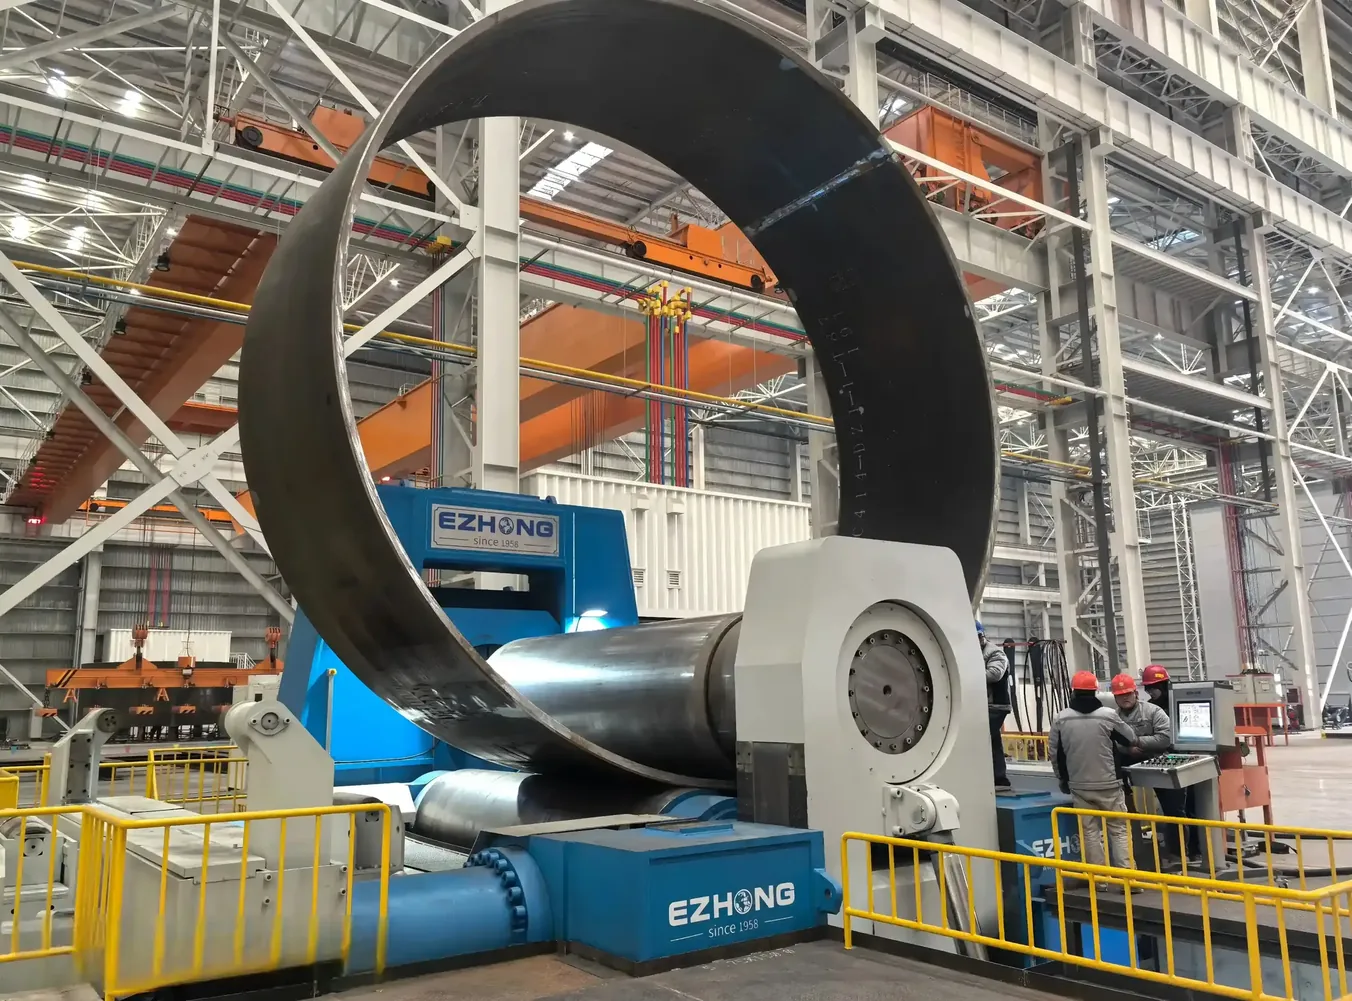
Diseño hidráulico único con descarga suave a altos niveles de presión, previniendo el rebote de la pieza de trabajo y eliminando efectos dañinos de "martillo de agua" en las tuberías hidráulicas.
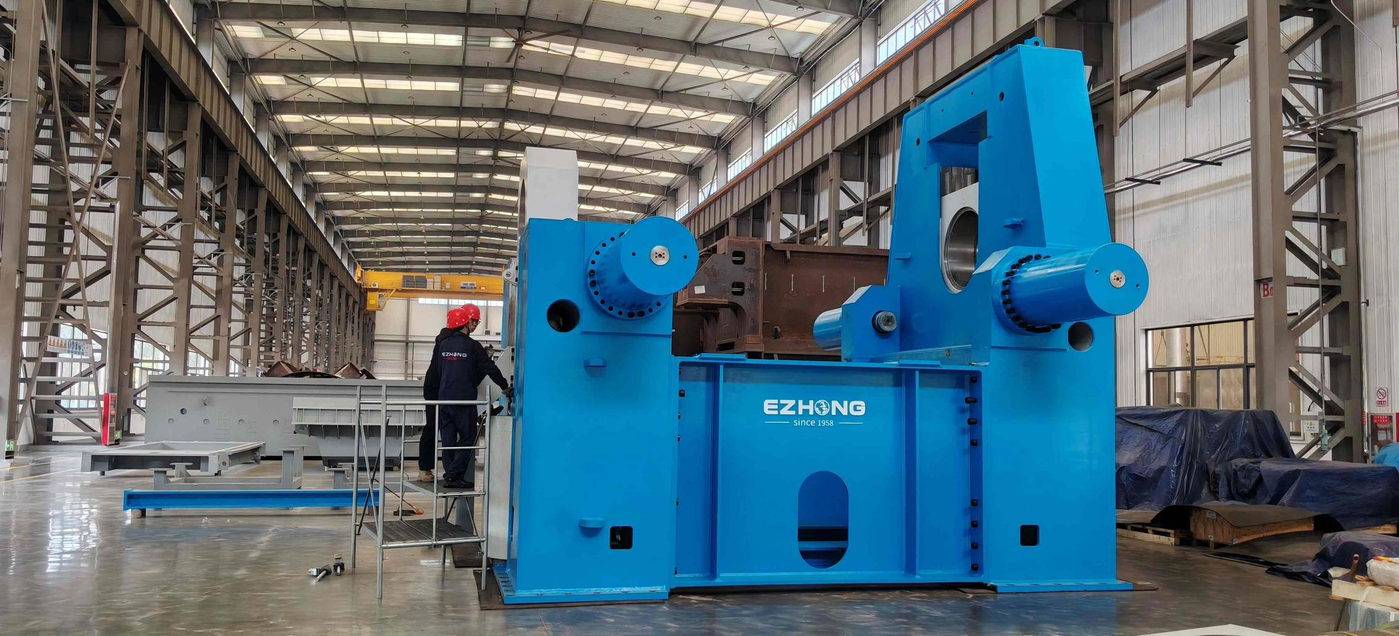
Los tres rodillos de trabajo son rodillos principales de tracción. El rodillo superior impulsado por un solo motor hidráulico a través de un reductor planetario; los rodillos inferiores cada uno impulsado de forma independiente a través de sistemas de reductor planetario dedicados.
Mecanismos de inclinación especializados en ambos asientos de rodamientos superior e inferior habilitan la producción de cáscaras cónicas.
PLC Siemens integrado + pantalla táctil industrial, equipada con algoritmo de autobalanceo para rodado automático completo.
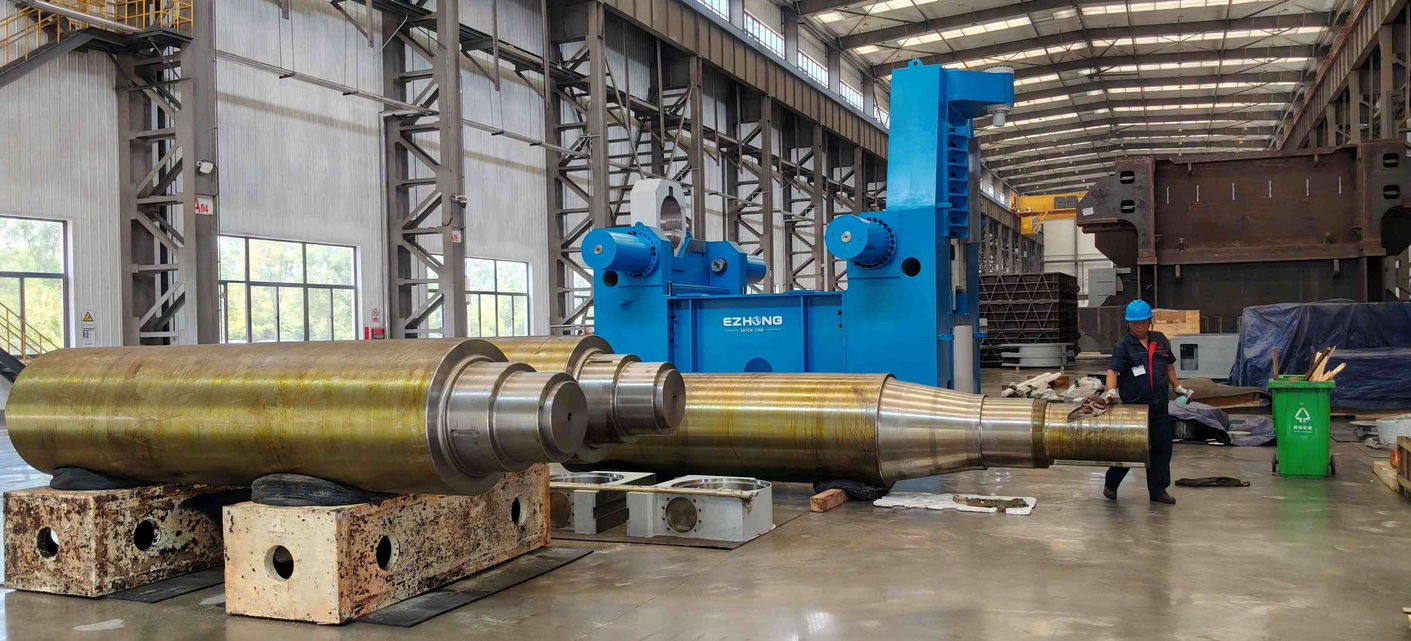
Placa de acero de alta resistencia y aliviada de tensiones, acabado CNC, marco rígido sin deflexión bajo carga de 8000T, precisión horizontal ±0.5mm a lo largo de toda la longitud.
Rodillos forjados 42CrMo, pulidos al espejo Ra≤0.4μm, versión de laminación en caliente resiste temperatura de trabajo continua de 300°C.
Bomba de pistón de desplazamiento variable con control de válvula proporcional independiente, capacidad de aceite 2500-4500 litros, filtración de precisión de 10 μm.
PLC Siemens S7-1200, pantalla táctil bilingüe de 7 pulgadas, sensor de posición de alta precisión LVDT, protección de circuito estándar IEC.
| The query appears to be missing the specific button text/content that needs translating into Spanish (it references "this button" and "the following content," but neither is provided). Please reply with the exact text to translate, and I'll output the result in the requested JSON format. | Ancho de la placa (mm) | Sin Pre-Curvatura (mm) | Pre-Curvatura (mm) | Potencia del Motor Principal (kW) | Velocidad de Laminación (m/min) | Dimensiones L×W×H (mm) |
|---|---|---|---|---|---|---|
| EZW11S-35×2000 | 2000 | 35 | 25 | 37.5 | 1.5-5 | 5450×2800×2000 |
| EZW11S-40×2000 | 2000 | 40 | 35 | 48 | 1.5-5 | 6000×2800×2000 |
| Modelo EZW11S-50×2000 | 2000 | 50 | 40 | 52 | 1.5-5 | 6100×2800×2200 |
| EZW11S-60×2000 | 2000 | 60 | 50 | 73.5 | 1.5-4 | 6900×3100×2650 |
| EZW11S-65×2000 | 2000 | 65 | 55 | 73.5 | 1.5-4 | 7050×3350×2700 |
| EZW11S-30×3000 | tres mil | 30 | veinte | 37.5 | 1.5-5 | 5950 × 2800 × 2000 |
| EZW11S-35×3000 | tres mil | 35 | 25 | 48 | 1.5-5 | 6500×2800×2000 |
| EZW11S-45×3000 | tres mil | cuarenta y cinco | 30 | 52 | 1.5-5 | 6600 × 2800 × 2200 |
| Correa EZW11S-50×3000 | tres mil | 50 | 35 | 73.5 | 1.5-4 | 7400 x 3100 x 2650 |
| EZW11S-60×3000 | tres mil | 60 | 40 | 73.5 | 1.5-4 | 7550×3350×2700 |
| EZW11X-70×3200 | 3200 | 70 | 60 | 60+24.1 | 4.00 | 7980×3320×3680 |
| EZW11X-100×3200 | 3200 | 100 | 90 | 104+32.2 | 4.00 | 8600×4160×4490 |
| EZW11X-150×3200 | 3200 | 150 | 135 | 150+84.2 | 3.20 | 10430×4970×5850 |
| EZW11X-200×3200 | 3200 | The content to translate is not provided in your query. Please specify the button text or other content you'd like translated into Spanish (and any specific website-style expression desired), and I'll output the result in the requested JSON format. | 180 | 220+93.7 | 3.12 | 12100×6160×7460 |
Responda a unas pocas preguntas rápidas para ayudarnos a recomendar la máquina de doblado de placas más adecuada para su aplicación.
ASTM A516 Gr.70 / 16MnDR, espesor 50-200mm, tolerancia de redondez ±2mm.
Tubería API X80/X120, espesor 30-150mm, control de ovalidad ±1.5%.
Acero estructural Q345/S355, espesor 20-100 mm, tolerancia de borde plano ≤3 mm/1000 mm.
Tanque de almacenamiento Q235/A36, espesor 8-60 mm, alta precisión de pre-curvado para ensamblaje.
Tambor de caldera SA516/15Mo3, espesor 40-120 mm, circularidad precisa para el empalme de bridas.
Cono de acero inoxidable 304/316L, ángulo ajustable de 15°~45°, superficie de transición suave.
Desafío:El cambio frecuente de molde causó un cuello de botella en la producción.
Solución:Modelo CNC EZW11S-100×3000 VCD.
Resultado:+42% en producción, tasa de desecho 15%→3%, recuperación de inversión 14 meses.
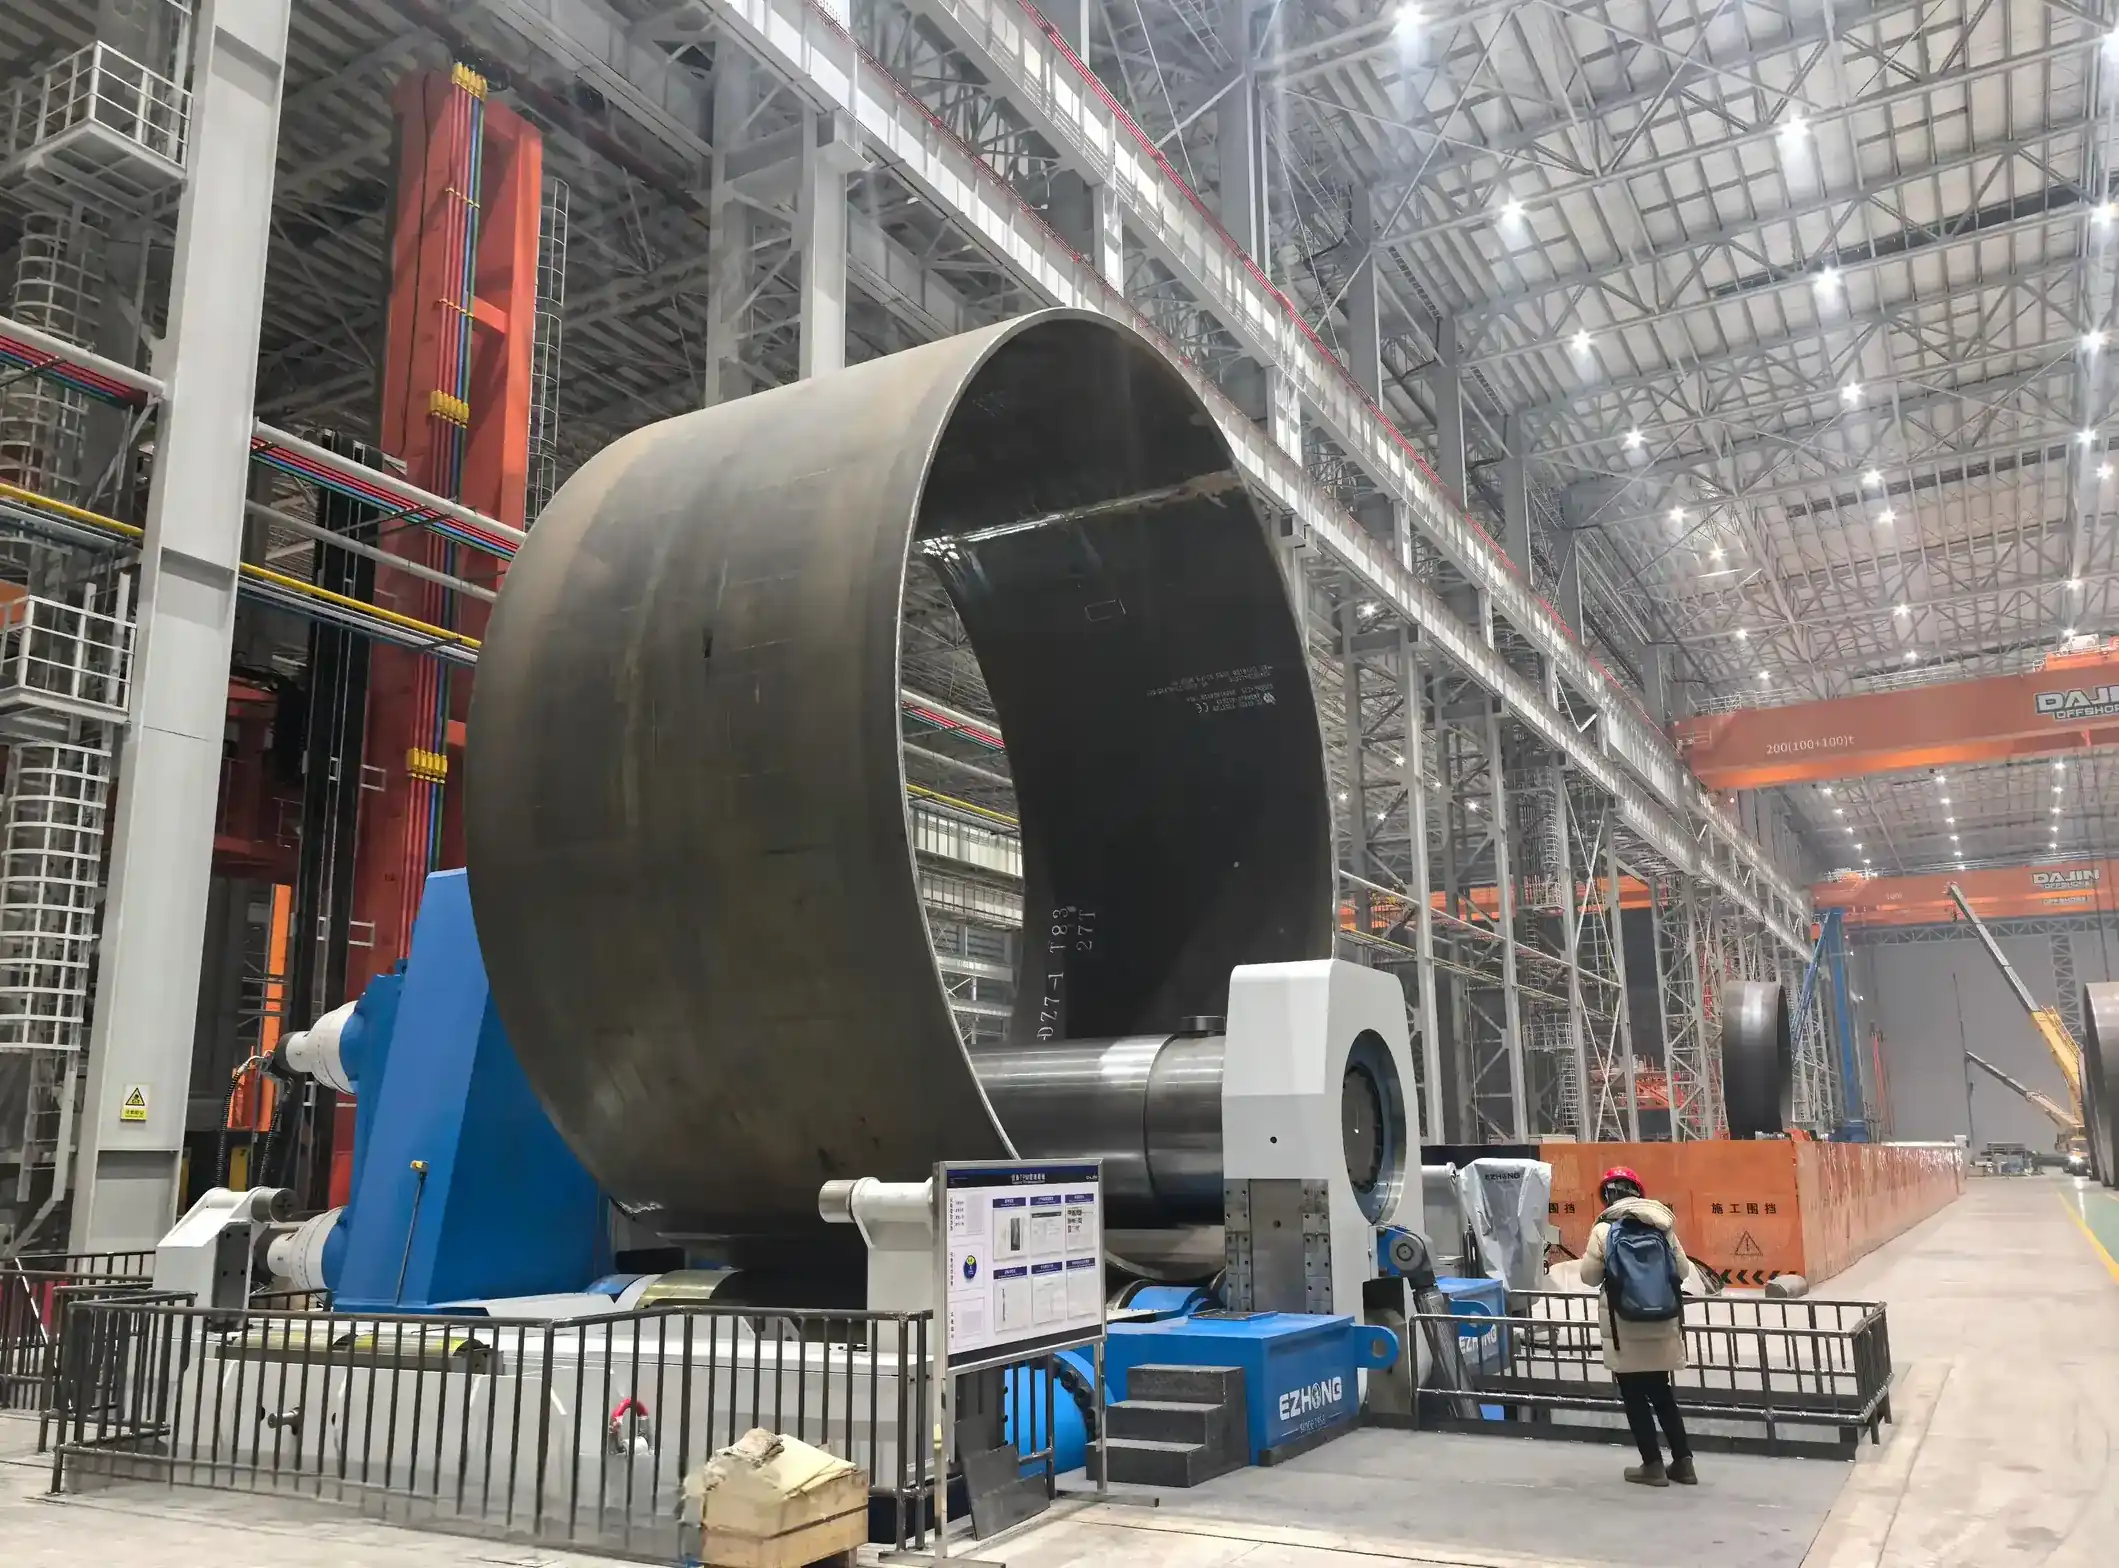
Desafío:Inconsistencia de pre-curvatura de la carcasa del tanque provocó distorsión de soldadura.
Solución:Sistema de pre-descarga hidráulica EZW11X-150×3200.
Resultado:Redondez ±1.2 mm, ahorra 180.000 € de costo de externalización anual.
Desafío:Inconsistencia de pre-curvatura de la carcasa del tanque provocó distorsión de soldadura.
Solución:Corrección de pre-curvatura horizontal CNC EZW11S-60×3000.
Resultado:Tiempo de ensamblaje -35%, capacidad anual 500→650 unidades.
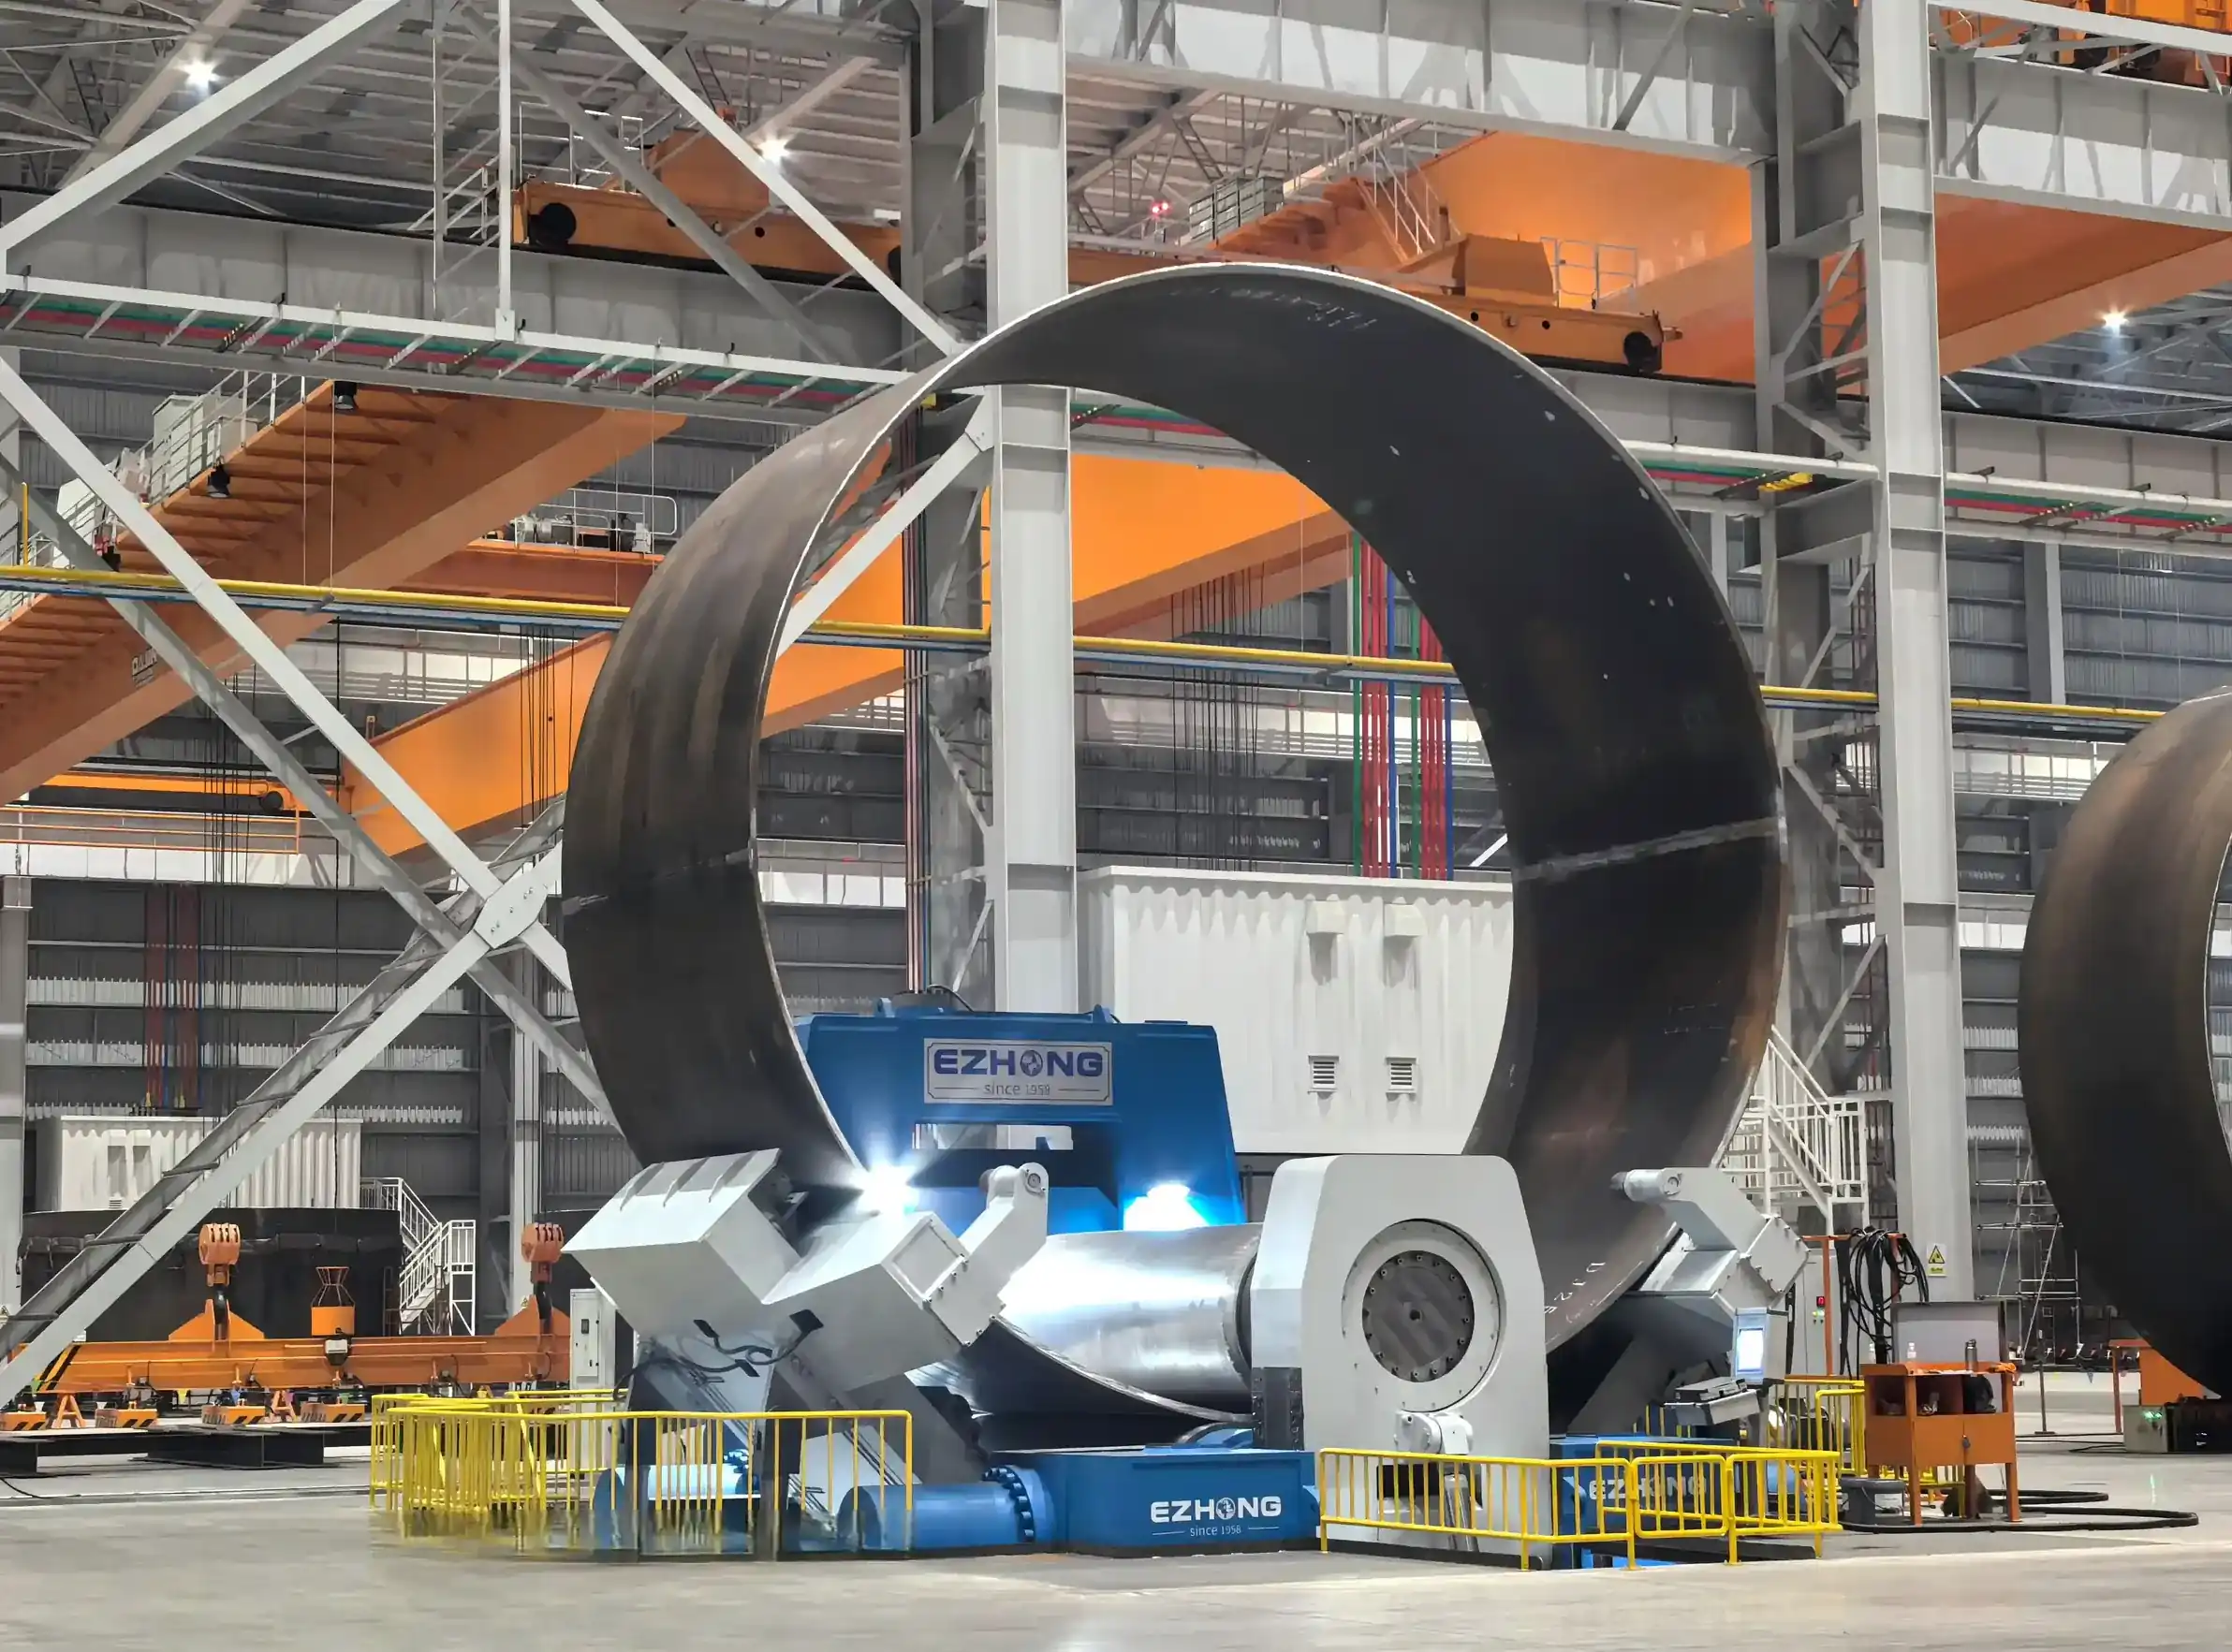
Desafío:Ajuste mecánico frecuente en múltiples ángulos para la carcasa cónica.
Solución:Sistema automático de inclinación cónica EZW11X-200×3200.
Resultado:Tiempo de configuración 2h→8min, utilización de la máquina 68%→92%.
El diámetro mínimo varía según el modelo. El de nivel básico EZW11S-35×2000 logra un diámetro de 1.5 m; el de uso pesado EZW11X-200×3200 alcanza hasta 0.8 m. La distancia central variable permite una reducción del 40% frente a las máquinas de geometría fija.
Three transductores de posición independientes LVDT miden la altura del rodillo superior e inferior en tiempo real. El PLC Siemens compara posiciones reales vs. objetivo 50 veces por segundo y ajusta solenoides de válvulas hidráulicas dentro de ±2 mm, manteniendo planitud ±0.2 mm.
Sí. La configuración estándar es para laminación en frío (hasta 50°C ambiente). Variante de laminación en caliente disponible con rodillos 42CrMo calificados para 300°C y enfriamiento de aceite mejorado. Consulta a ingeniería para requisitos específicos de laminación en caliente.
24 meses desde el envío en partes y mano de obra. Cubre defectos de fabricación. Excluidos consumibles (sellos, cojinetes) y partes de desgaste rutinario. Garantía extendida disponible (36-60 meses) a costo adicional.
Sí. La actualización opcional de IoT añade conectividad en la nube. Datos de presión, temperatura y ciclo en tiempo real transmitidos al portal de servicio EZHONG. Alertas predictivas emitidas 2-4 semanas antes de fallos de componentes (±exactitud 85%).
| Accesorio | Lead Time | Función | Propuesta de Valor |
|---|---|---|---|
| Sistema de Soporte Superior Vertical | 6 weeks | Soporta bobinas de gran diámetro hasta 16m | Capacidad de elevación de 150 toneladas, inclinación automática con ángulo de cono |
| Bastidor de Soporte Lateral | 4 weeks | Evitar la deriva lateral de placas anchas | Corrección automática hidráulica, compatible con el procesamiento de láminas delgadas |
| Sistema de Alimentación Automática de Placas | 8 weeks | Alimentación y posicionamiento motorizados | Ahorro de 60% de mano de obra, tolerancia de posicionamiento <5 mm |
| Configuración de Enfriamiento en Caliente | 10 semanas | Rodadura de alta temperatura de 300°C | Sistema de enfriamiento mejorado, rodillo resistente a alta temperatura |
| Monitoreo Remoto y Diagnóstico | 6 weeks | Seguimiento de datos de la máquina en tiempo real en la nube | Mantenimiento predictivo, reduce el tiempo de inactividad no planificada en un 80% |