


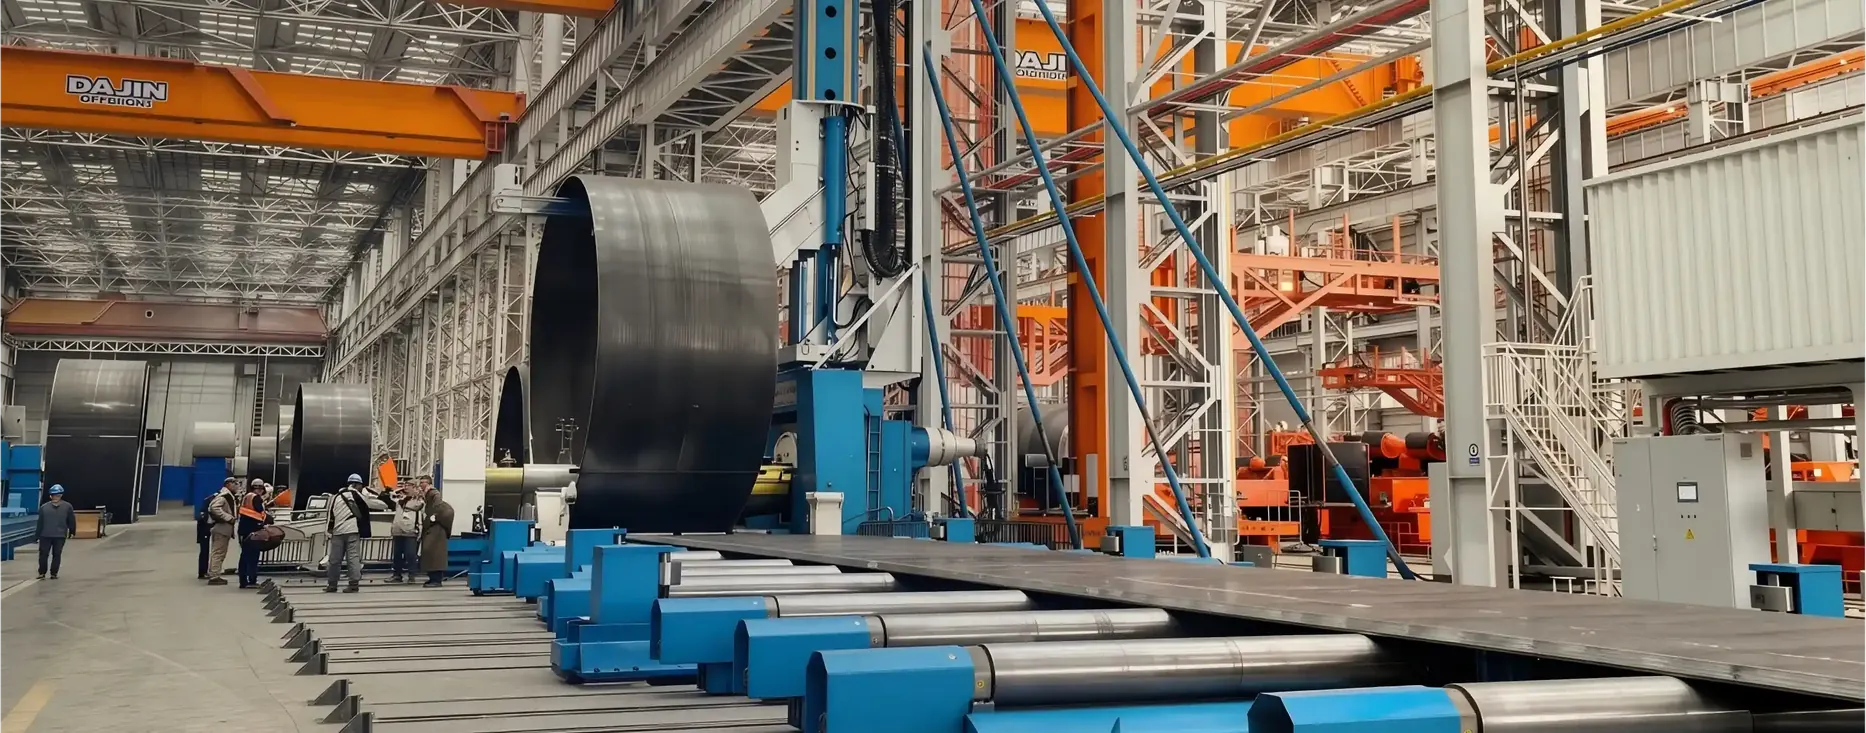
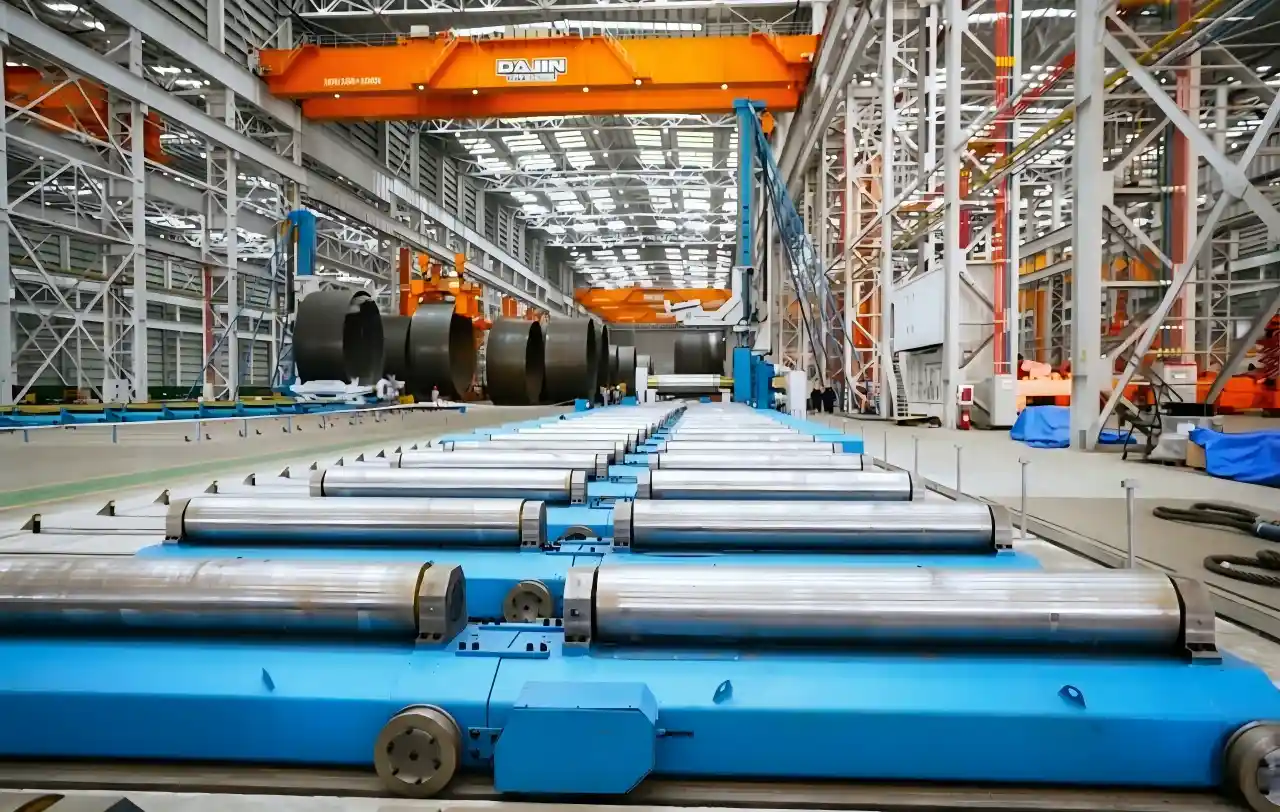
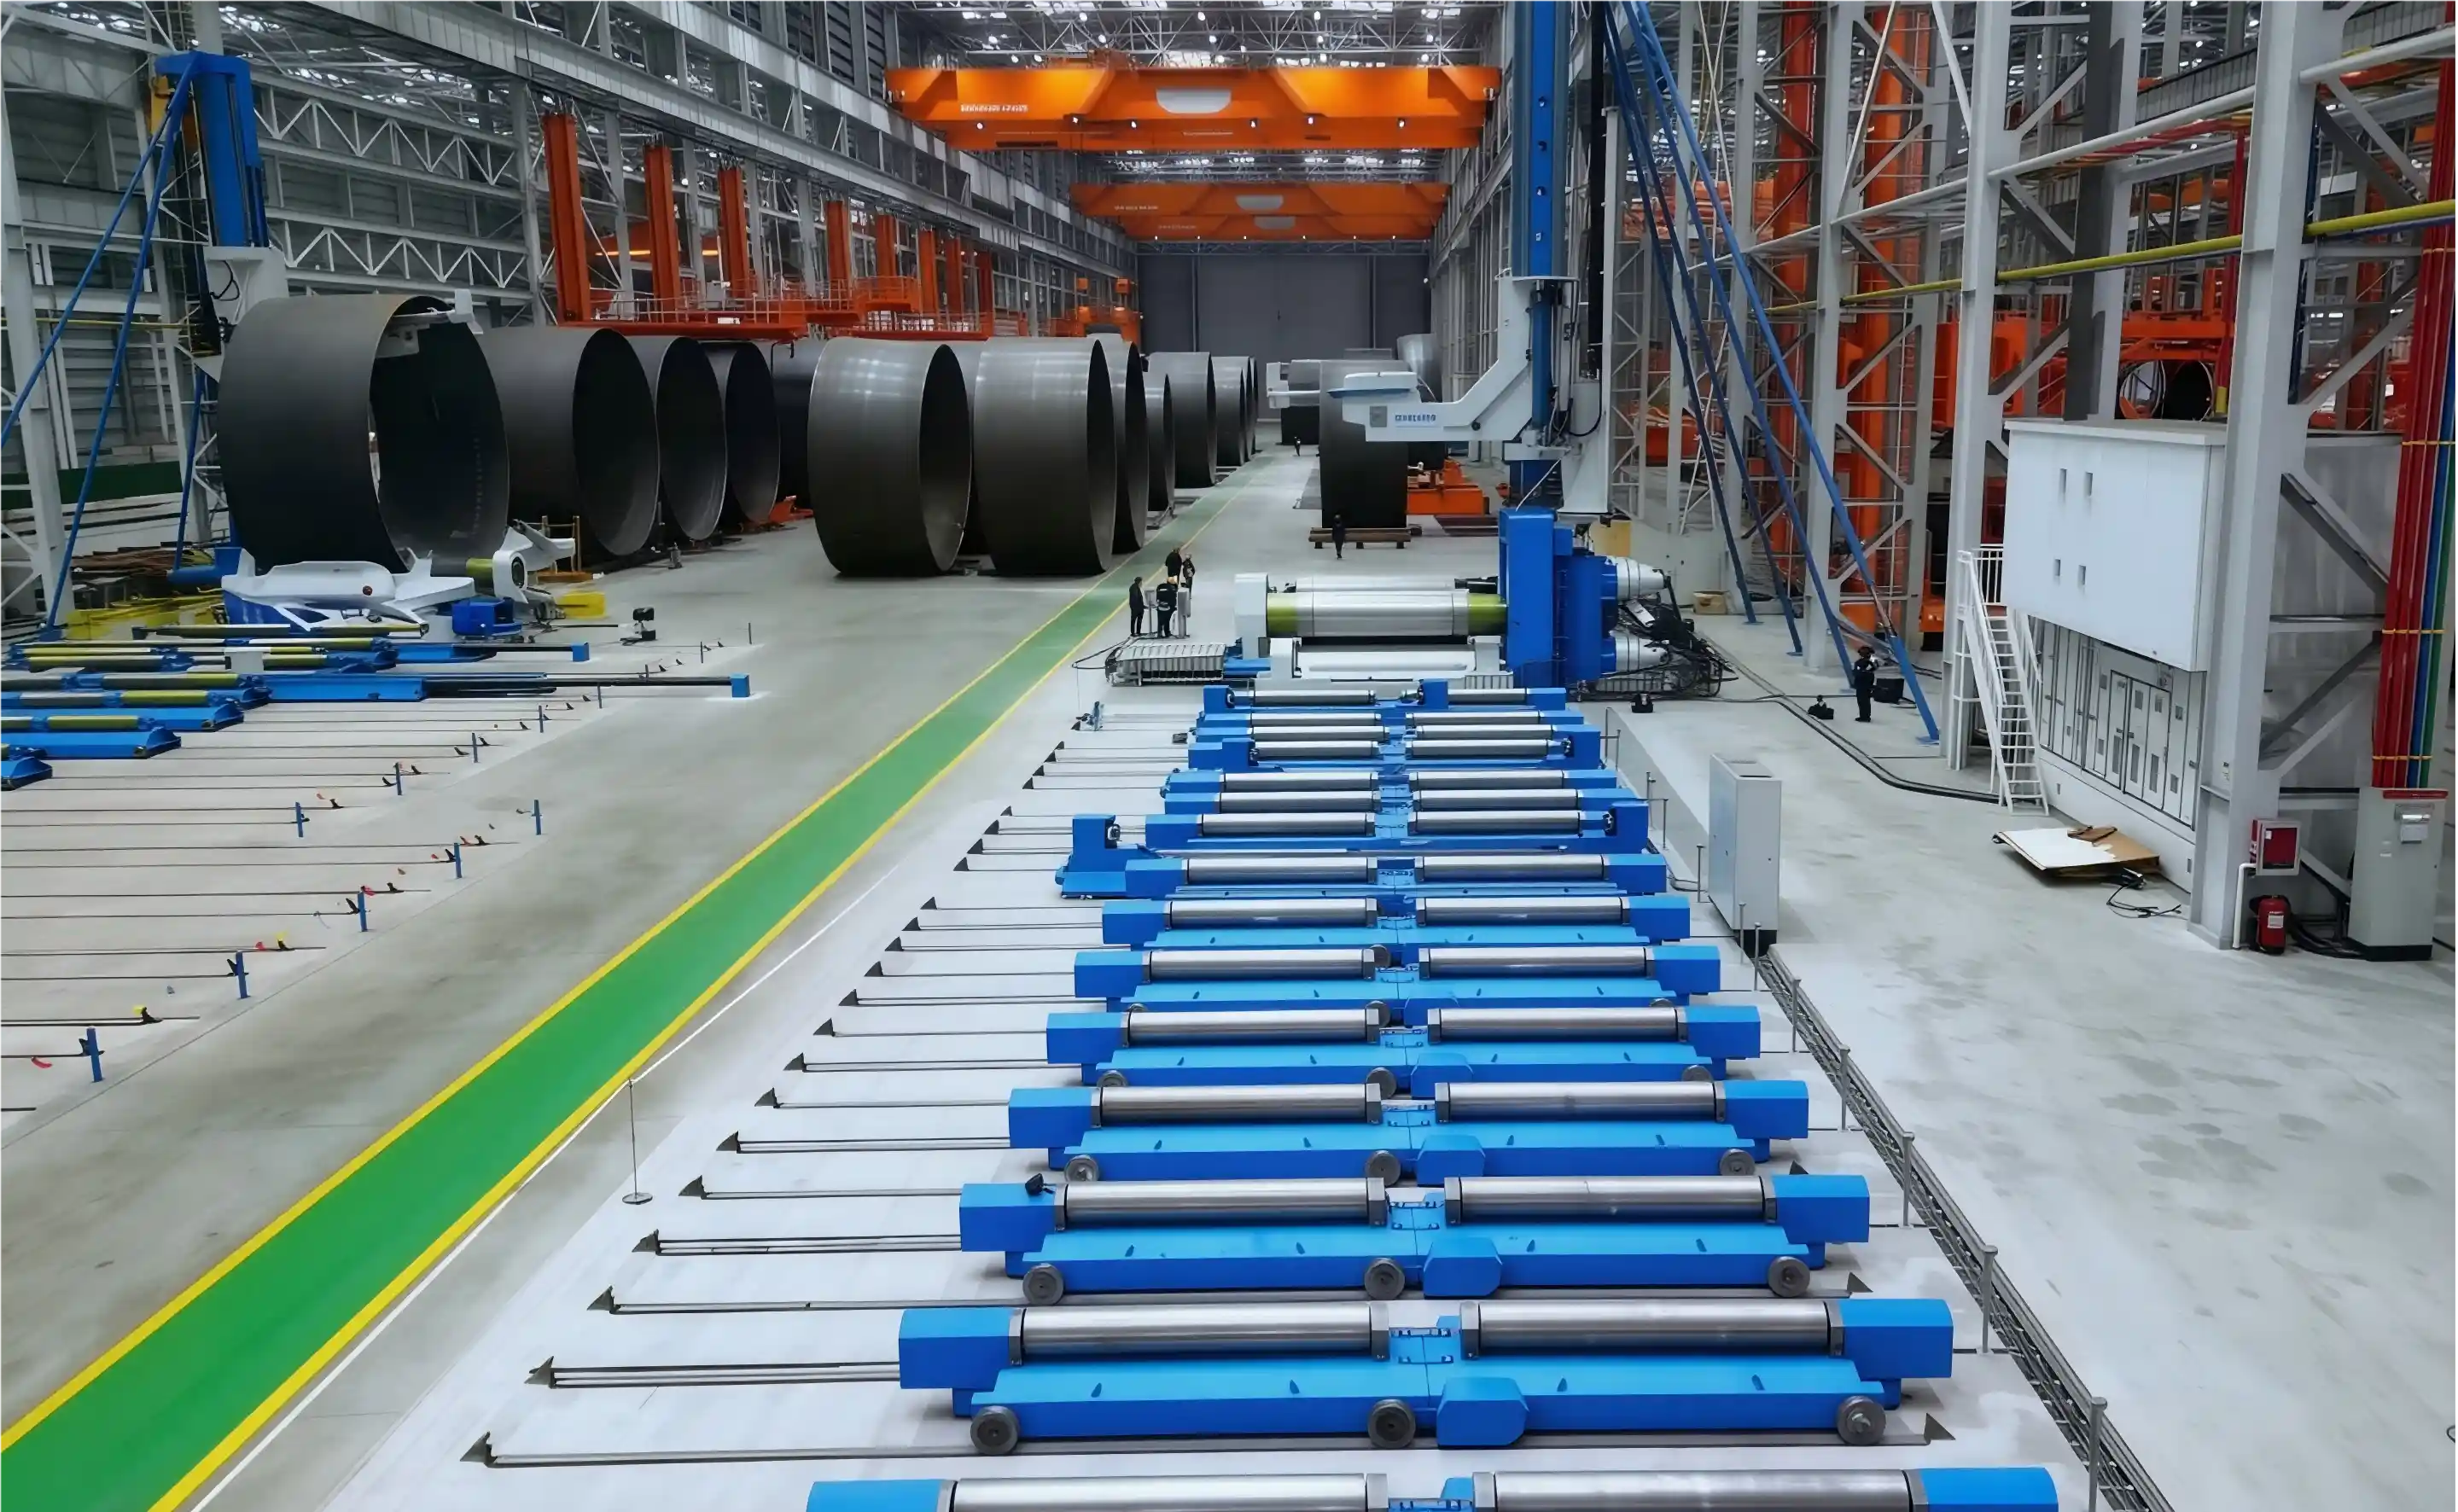
Un solo operador puede completar un componente completo de torre de viento cada 20-30 minutos (incluyendo soldadura de tack). Habilita producción continua de 2-3 turnos. La reducción de tiempo de ciclo líder en la industria impulsa la capacidad a 200+ torres completas anualmente por máquina.
Dos rodillos inferiores independientes, cada uno con posicionamiento hidráulico dedicado. Crea una adaptación geométrica flexible tanto para secciones de palas de ventilador simétricas como excéntricas, crítico para la geometría de torres tapered.
El asiento de cojinete superior cuenta con un mecanismo integrado de bloqueo de cono. Logra ángulos de cono estándar de 30° con capacidad de carga al 50% de la calificación de la máquina. Elimina la necesidad de equipo de enrollado de cono separado, reduciendo el espacio en el suelo 35%.
Monitoreo de deflexión en múltiples puntos en tiempo real a lo largo de todo el ancho de la placa. El ajuste automático por servomotor mantiene la tolerancia de planitud ±2mm incluso con cargas de placas de 50mm de espesor—esencial para secciones base de torres que requieren alineación precisa de bridas.
Los preprogramas CNC almacenan todas las plantillas de perfiles de torres de viento. El operador selecciona el tipo de torre desde el menú desplegable; la máquina ajusta automáticamente la presión, velocidad y geometría. Elimina errores de cálculo manuales, reduce el tiempo de entrenamiento en 60%.
Posicionamiento coordinado con la estación de soldadura de tack aguas abajo. El componente completado transfiere directamente al molde de soldadura sin re-posicionamiento—ahorra 8-10 minutos por pieza, mejora la alineación de la junta soldada en ±1mm.
La máquina emplea rodillos hidráulicos inferiores dobles con posicionamiento horizontal independiente. Cada rodillo se desplaza mediante una válvula proporcional dedicada controlada por algoritmos PLC sintonizados específicamente para secciones cónicas de torres de viento.
Métricas de Precisión: Tolerancia de Diámetro: ±3mm en la base, ±2mm en la sección media | Tolerancia de Ángulo Cónico: ±0.5° | Ovalidad (Desigualdad): ≤1.5% del diámetro
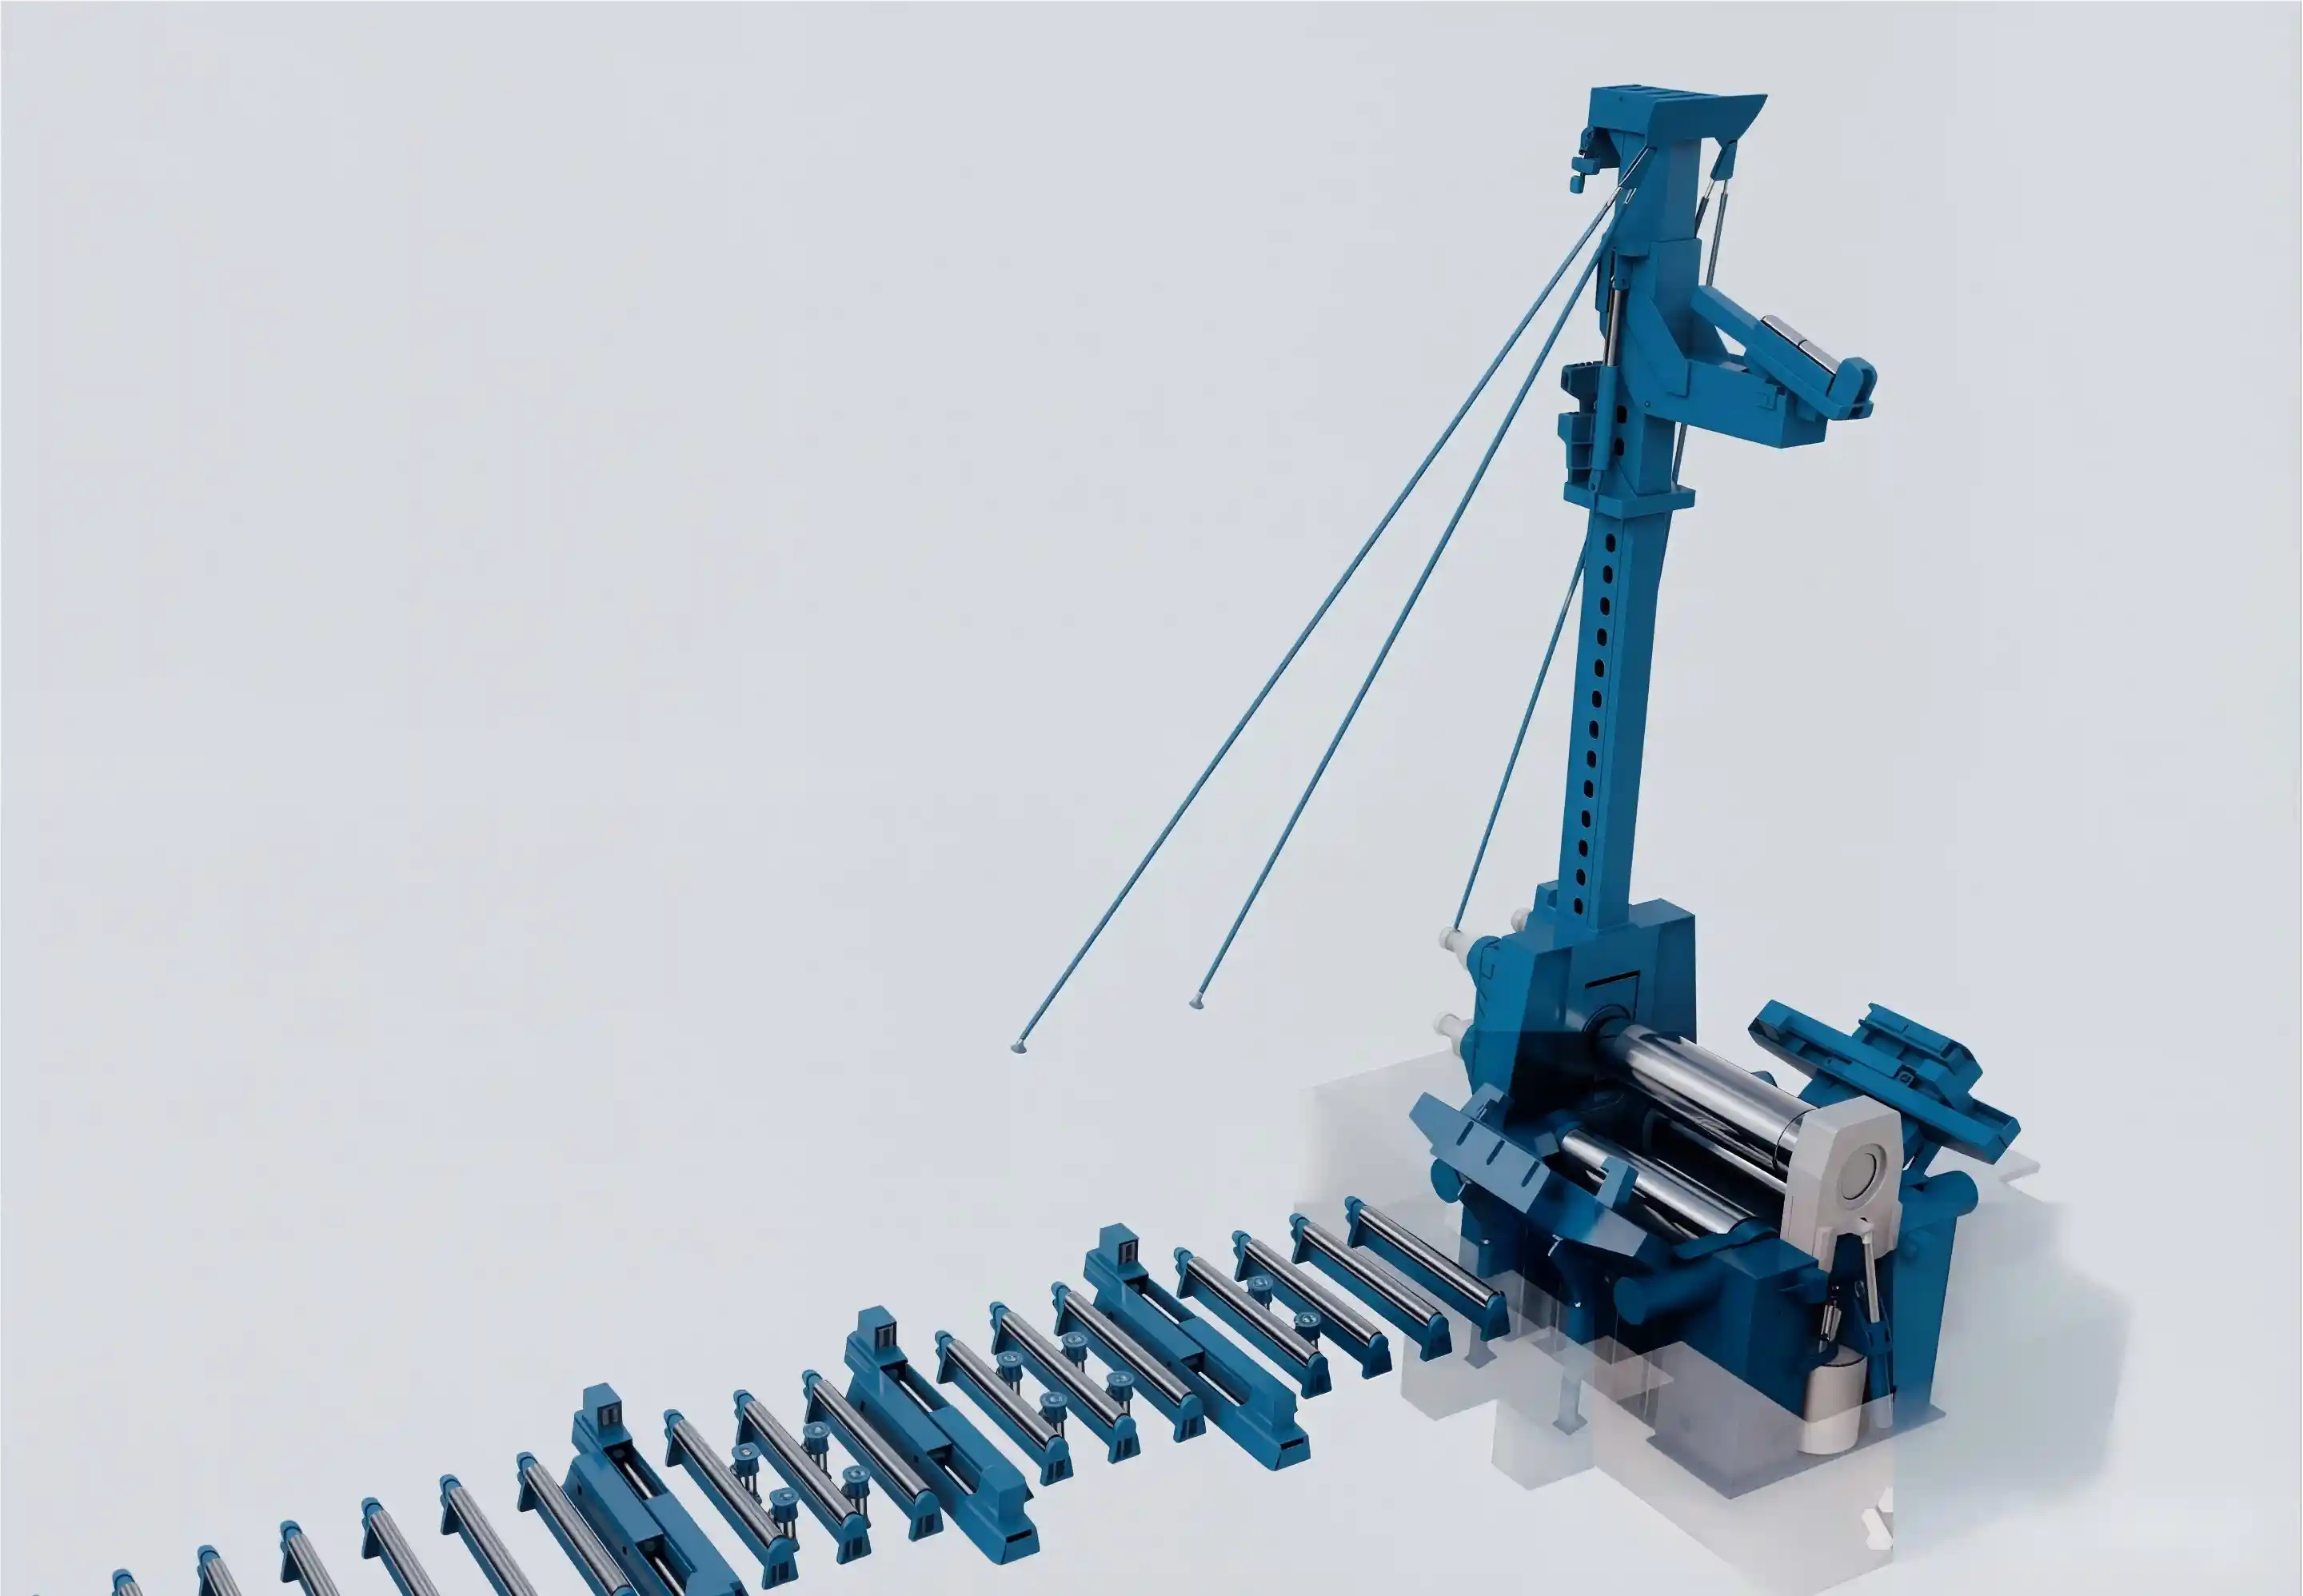
Mecanismo de inclinación especializado en el asiento de rodamientos inferior permite rodadura excéntrica. Bloques de inclinación integrados previenen el deriva no deseada del ángulo cónico durante rodadura de alta presión.
Aplicación para Torres de Viento: Permite transición sin fisuras desde la sección base cilíndrica a la sección superior cónica. Producción de cono de boca pequeña sin equipo secundario.
El material de la torre de viento (acero de alta resistencia Q345/Q420) requiere un manejo sofisticado de la presión para evitar defectos superficiales mientras se logra la redondez objetivo.
Compatibilidad de materiales:Q345: 40-60 MPa | Q420: 50-75 MPa | API 5L X65: 30-50 MPa
La base de datos preinstalada incluye más de 50 perfiles estandarizados de torres de viento que cubren modelos de turbinas de 1.5MW a 5.0MW de fabricantes principales (Vestas, GE, Siemens Gamesa, estándares NREL).
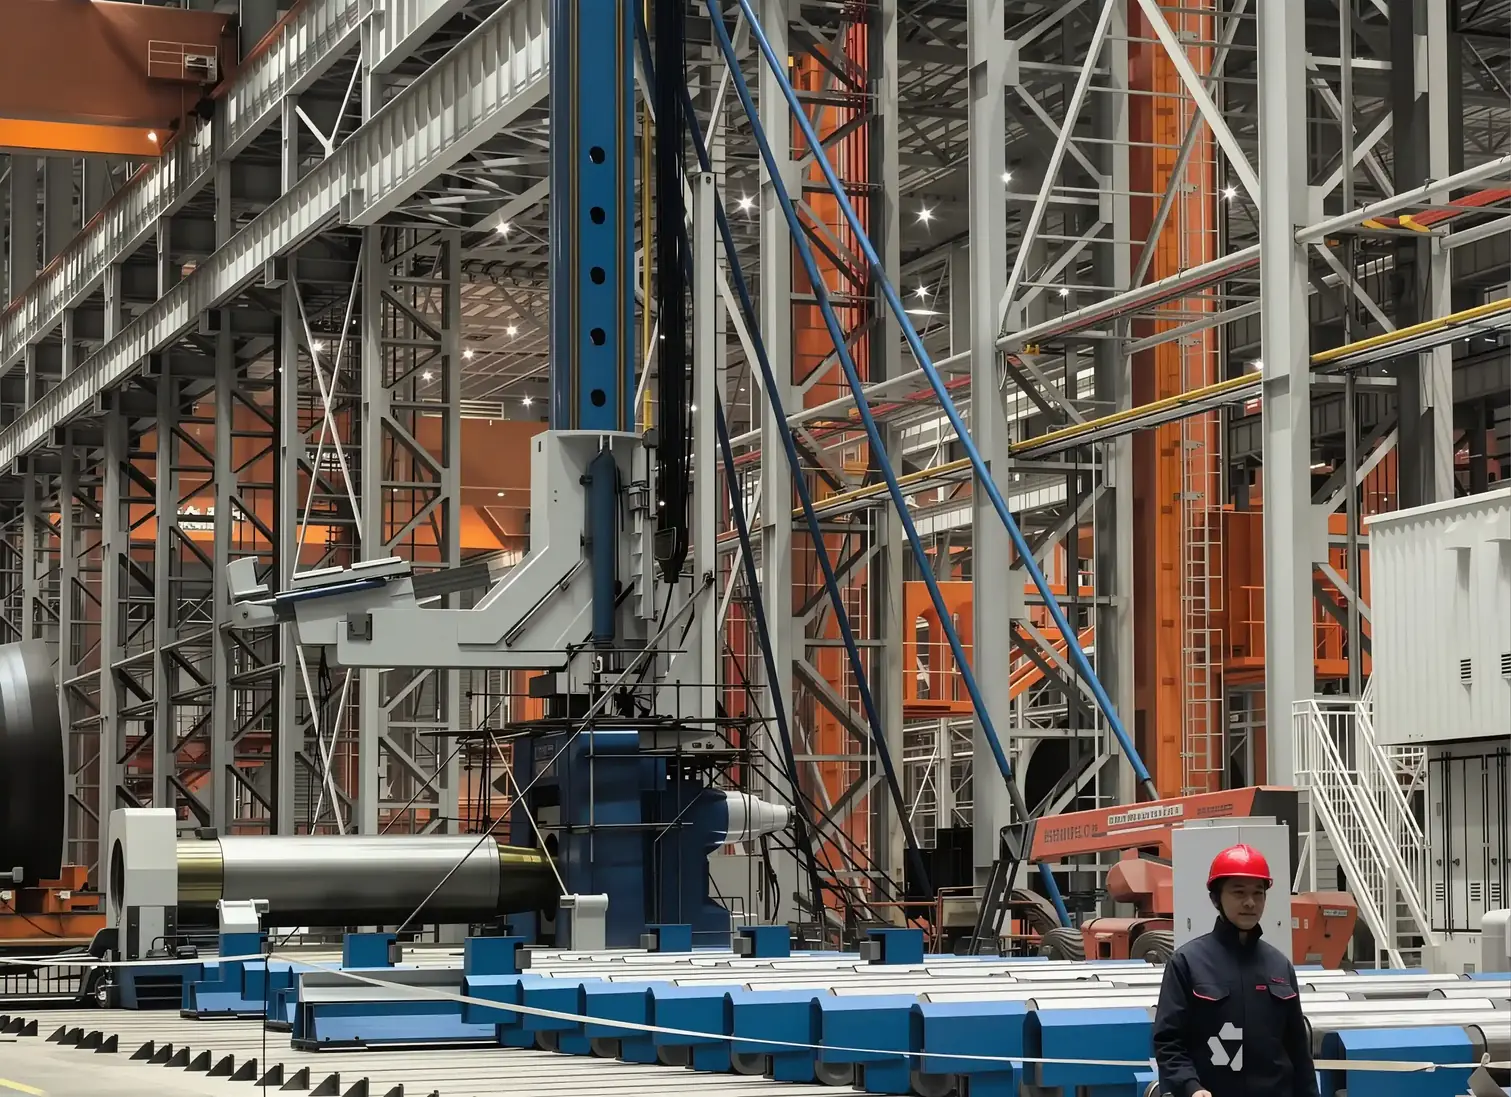
Placas de acero de alta resistencia (Q345), diseño de alivio de estrés. Layout de viga horizontal que admite un ancho de placa de 3500mm. Deflexión lateral menor a 0.5mm bajo carga completa de 4000T.
Rodillos forjados 42CrMo con transmisión hidráulica dual de rodillo inferior. Motores hidráulicos SAI/Parker dedicados con reductores planetarios, backlash menor a 3 minutos de arco.
Bomba de desplazamiento variable de pala (80-140 cc/rev). 2×20L acumuladores para reposicionamiento rápido. Matriz de válvulas proporcionales, alivio de presión 250 bar.
Siemens S7-1200 PLC con E/S de seguridad redundantes. Pantalla táctil de 7 pulgadas, dual idioma chino/inglés. Cinco transductores LVDT para retroalimentación de posición.
| Modelo | Ancho de la Placa (mm) | Rango de Grosor (mm) | Capacidad (T) | Potencia del Motor Principal (kW) | Velocidad de Laminación (m/min) | Rango de Ángulo de Cono | Dimensiones L×W×H (mm) |
|---|---|---|---|---|---|---|---|
| EZW11S-30×3500 | 3500 | 20-30 | 2500 | 37.5+15 | 2.0-4.5 | 15-30° | 6200×3500×2800 |
| EZW11S-40×3500 | 3500 | 25-40 | 3500 | 48+18.5 | 1.8-4.0 | 15-30° | 6800×3500×2900 |
| EZW11S-50×3500 | 3500 | 30-50 | 4500 | 52+22 | 1.5-3.5 | 15-35° | 7200×3500×3200 |
| EZW11X-60×3500 | 3500 | 40-60 | 6000 | 60+30 | 1.2-3.0 | 20-40° | 7800×3700×3500 |
Responda a unas pocas preguntas rápidas para ayudarnos a recomendar la máquina de doblado de placas más adecuada para su aplicación.
Acero de alta resistencia para vientos Q345, Q420. Grosor 20-50mm, diámetro 3500-4500mm. Requisito crítico: Precisión de diámetro de brida base ±3mm.
Material Q345, Q420. Grosor 15-40mm, diámetro 2800-3500mm. Requisito crítico: Ovalidad ≤1.5%, alineación de costura ±2mm.
Material Q345, Q420, 16Mn. Grosor 12-35mm, ángulo de cono 15-30°. Requisito crítico: Ángulo de cono consistente ±0.5°.
Material Q345, Q420. Grosor 8-20mm, diámetro 2500-4000mm. Requisito crítico: Redondez tolerancia ±1mm.
Q345 + envolvente compuesto. Grosor de acero 15-30mm, diámetro 2000-3500mm. Requisito crítico: Acabado superficial para unión compuesto.
Material de agujero de tornillo de alta resistencia Q345, 16Mn. Grosor 25-50mm, diámetro 3000-4200mm. Requisito crítico: Planitud de superficie de brida ±2mm.
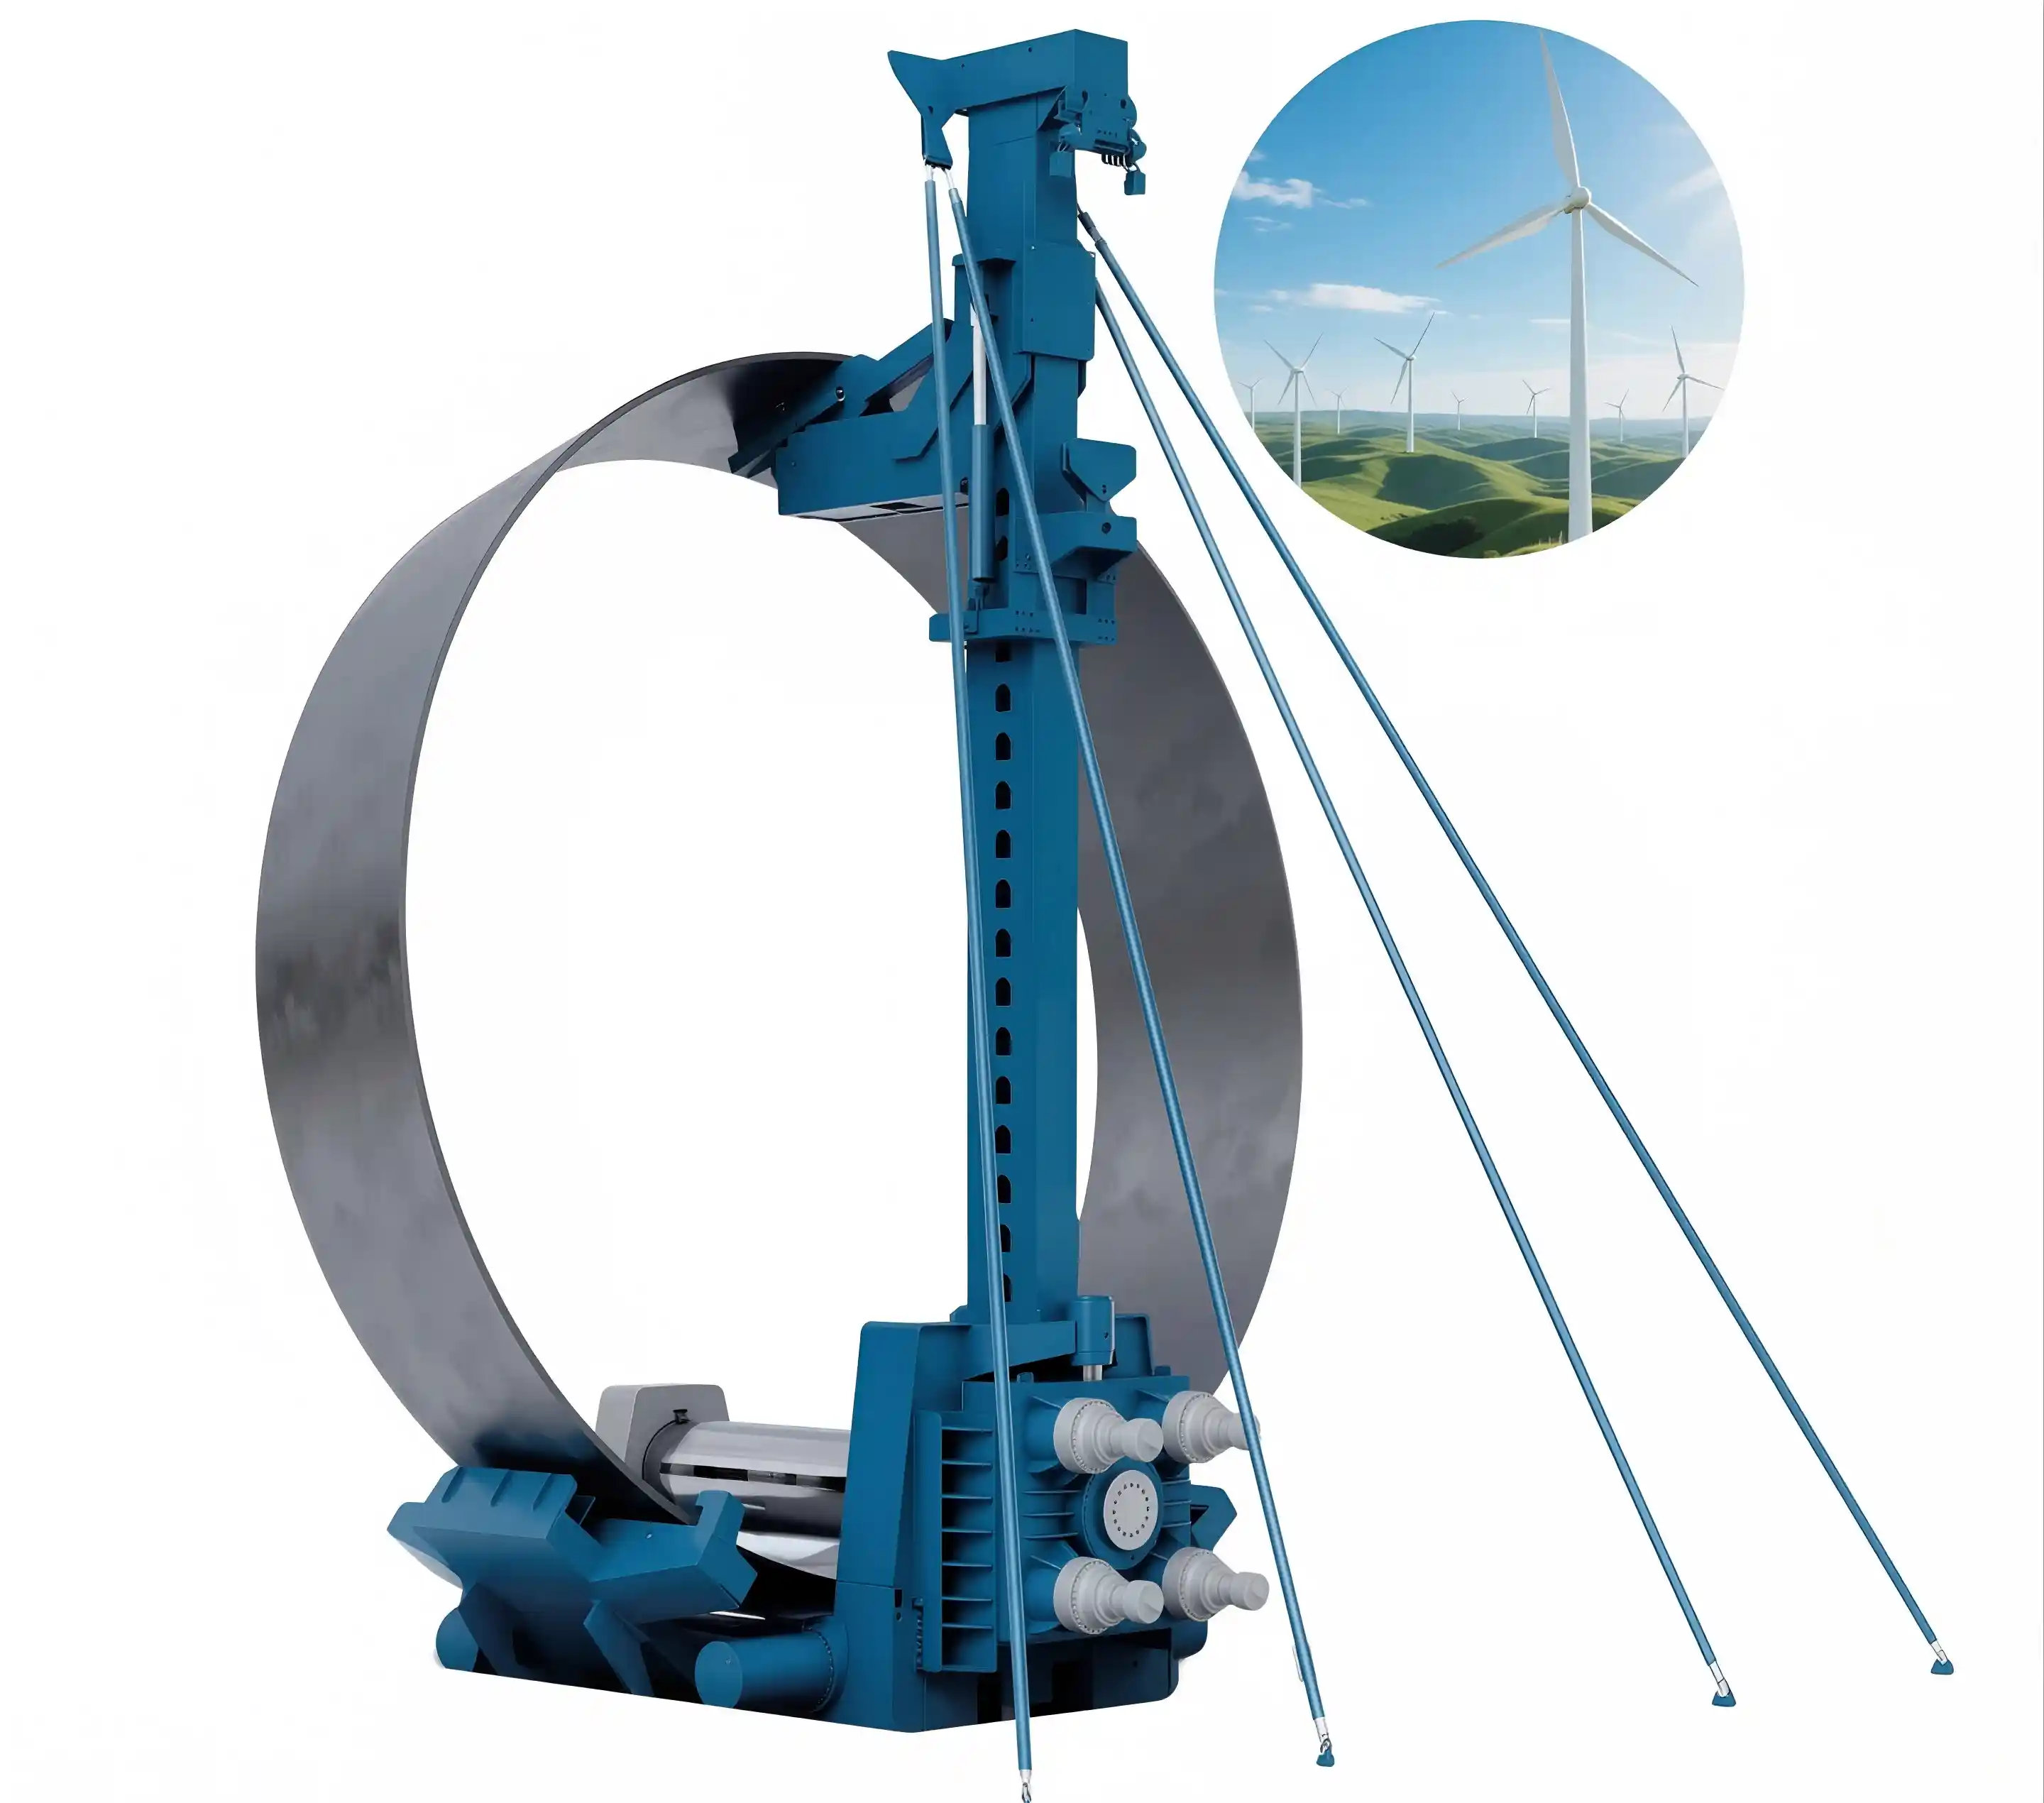
Desafío:Las máquinas de geometría fija anteriores requerían un cambio de herramienta de 45 minutos. Bottleneck de producción a 120 torres/año vs. demanda de 180+.
Solución:Implementado EZW11S-50×3500 con 50+ perfiles pre-programados para torres eólicas.
Resultado:Conseguido 210 torres/año (+75%), tiempo de configuración 45 min → 2 min, tasa de rework 8% → 1.2%.
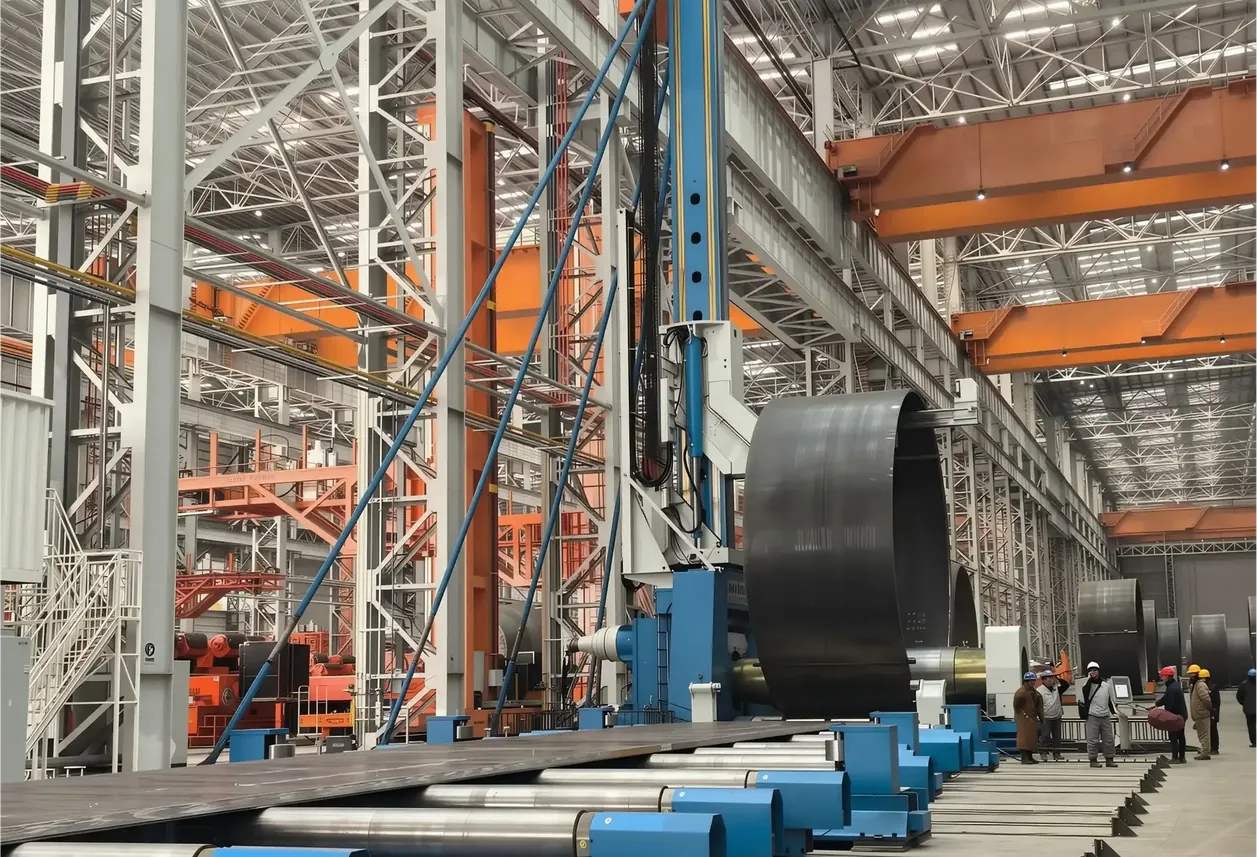
Desafío:Las secciones de torres cónicas requerían una máquina dedicada de rodado de cono separada. Las restricciones de espacio limitaban la producción a 150 torres/año.
Solución:Instalado EZW11X-60×3500 con sistema integrado de inclinación de cono.
Resultado:Eliminó footprint de 250m², expandido a 280 torres/año, variación de ángulo de cono ±2° → ±0.3%.
Desafío:Los proveedores de torres manejan múltiples pedidos OEM. Configuración manual 20-30 min por cambio.
Solución:Estándar para todas las 15 fábricas de proveedores en la plataforma EZW11S-40×3500 con biblioteca universal de plantillas.
Resultado:2-minutos de cambio estandarizado, 504 torres adicionales/año a nivel de la industria.
Desafío:Los requisitos de torres eólicas offshore demandaron tolerancias ultra-precisas. La tasa de rechazo anterior del 12% causó retrasos en el proyecto.
Solución:Implementado EZW11X-60×3500 con medición láser integrada + software SPC.
Resultado:Tasa de rechazo 12% → 0.3%, éxito en primer paso 99.7%, avance en cronograma del proyecto de 3 meses.
Una torre completa de 3 secciones (base + media + superior) se puede enrollar en aproximadamente 5-6 horas, incluyendo 20-30 minutos de tiempo de producción por sección más cambio de herramientas. Con soldadura de tack integrada en la línea, el tiempo total de ciclo de la torre alcanza 7-8 horas.
La máquina almacena perfiles de torre de 50+ preprogramados que cubren modelos OEM principales (rango 2.0-5.0MW). El operador selecciona desde el menú desplegable HMI; el CNC calcula automáticamente la distancia central, presión, velocidad y ángulo de cono. La personalización de perfiles nuevos toma menos de 10 minutos.
La capacidad estándar es ángulos de cono de 15-30° a plena capacidad de la máquina. Rango extendido hasta 40-50° posible al 50% de capacidad de carga. Ángulos mayores requieren una estructura de soporte secundaria para cumplimiento de seguridad.
El balanceo del flujo del ±5% entre los rodillos se mantiene automáticamente a través de una válvula divizadora de flujo. Los sensores de presión monitorean cada uno de forma independiente; la alarma del PLC se activa si la desviación excede ±50 bar. Esta precisión garantiza que la ovalidad se mantenga dentro del 1.5% de tolerancia para secciones de 3500mm de diámetro.
Sí, la máquina rueda el anillo de brida. El taladrado/roscado de los agujeros de tornillos se realiza aguas abajo en el centro de mecanizado CNC—fuera del alcance del rodado. La máquina asegura la planitud de la superficie de la brida ±2mm, que es crítico para la precisión del taladrado.
Primario: Q345, Q420 (acero de alta resistencia para viento). También compatible con 16Mn, A36, API 5L X65. La máquina ajusta automáticamente el perfil de presión basado en la selección de dureza del material en el HMI.
Los programas CNC almacenan el diámetro de transición; la máquina inclina gradualmente el rodillo superior a medida que avanza el laminado. El operador selecciona el "punto de inicio del cono" (por ejemplo, a los 2000 mm de longitud laminada); el servo aumenta gradualmente el ángulo de inclinación de 0° al objetivo en los siguientes 500 mm, creando una transición suave.
Integración estándar: estación de soldadura de tack automatizada (el rastreador de costura acepta tolerancia de posicionamiento ±2 mm). Opcional: sistema de medición láser alimenta datos de diámetro/ovalidad al MES; estación de pulido de barrenado en línea para suavizado de brida interna.
250-300 horas de operación (típicamente 6-8 semanas a producción de 2-3 turnos). El servicio incluye: cambio de aceite hidráulico y filtro, relubricación de cojinetes, calibración de válvula de presión, inspección de kit de sellos. La PM completa toma 10-12 horas.
Configuración estándar es laminación en frío (máx. 50°C ambiente). Variante de laminación en caliente disponible para aplicaciones especializadas. Clasificación de temperatura: los rodillos operan a 100°C continuo (para laminación tibia a 60-80°C). Contacte a EZHONG engineering para especificaciones de laminación en caliente por encima de 150°C.
Yes. Ethernet/RS-485 connection enabled. Standard data exported: tower model, material, thickness, time, operator ID, pressure curve, diameter measurements, pass/fail status. Integration engineering typically 1-2 weeks.
2-day on-site training covers: machine startup/shutdown, HMI operation, profile selection, basic troubleshooting, preventive maintenance. Certified operators can independently roll 95% of standard tower profiles within week 2.
Sí. Paquete opcional de monitoreo en la nube. Datos en tiempo real de presión, temperatura, tiempo de ciclo transmitidos al portal de servicio EZHONG. Alertas predictivas emitidas 2-4 semanas antes de fallos de componentes (85% de precisión). La solución de problemas remota reduce el tiempo de inactividad promedio en un 60%.
| Accesorio | Lead Time | Función | Valor Específico de la Torre Eólica |
|---|---|---|---|
| Estación de Soldadura de Tack Integrada | 12 semanas | Empalme de soldadura de tack automatizado directamente después de enrollar | Elimina la soldadura de tack manual; -45 min por torre; alineación de empalme ±1mm |
| Sistema de Medición por Láser en Línea | 10 semanas | Retroalimentación en tiempo real de diámetro y ovalidad durante el rodado | Detecta defectos durante la producción; permite corrección automática de presión; calidad de primera pasada 98% |
| Software de Control Estadístico del Proceso (SPC) | 6 weeks | Tracks quality metrics; generates trend reports | Enables predictive adjustments; reduces rework 70%; generates quality certificates |
| Automatic Plate Loading Deck | 8 weeks | Motor-driven feed with auto-positioning ±5mm | -30 min manual handling per 8-hour shift; reduces operator fatigue |
| Tower Section Transfer Conveyor | 10 semanas | Motorized conveyor links roller to tack-welding station | Eliminates manual section movement; prevents damage |
| Profile Template Library Expansion | 4 weeks | Additional 30+ profiles beyond standard 50 | Supports regional OEM models, retrofit applications |
| Dual-Output CNC Controller | 8 weeks | Controls both rolling machine + downstream welding robot | Synchronized production; auto-triggers welding robot start |
| Cinta de Integración de Grúa Móvil | 6 weeks | Standardized lifting lugs for completed tower sections | -5 min manual rigging per section; enables automated logistics |
| Paquete de configuración para laminación en caliente | 10 semanas | Rodillos mejorados, refrigeración de aceite mejorada, tapas aisladas | Permite rodado en caliente (hasta 200°C) para aleaciones especiales |
| Diagnósticos Remotos y Mantenimiento Predictivo | 6 weeks | Monitoreo en la nube, predicción de fallos basada en ML | Previene el 80% del tiempo de inactividad no planificado; reemplazo proactivo de componentes |